- O que é Six Sigma?
- Qual a origem do Six Sigma?
- Como funciona a metodologia na prática?
- Como calcular o nível sigma de um processo?
- Qual é a tabela de 6 sigma?
- Cp e Cpk: como saber se o processo cabe na especificação
- Sua empresa precisa chegar a seis sigma?
- Quais são os belts Six Sigma?
- Qual a diferença entre Six Sigma e Lean Six Sigma?
- Ferramentas Six Sigma por fase do DMAIC
- Existe norma técnica para a metodologia?
- Onde aplicar em indústrias e distribuidoras
- Como começar o primeiro projeto na sua empresa
- Conclusão
- FAQ
Six Sigma é uma metodologia de gestão que usa dados e estatística para reduzir a variação dos processos e, com ela, os defeitos que chegam ao cliente. Serve para indústrias, distribuidoras e empresas de serviço que buscam qualidade previsível e menos retrabalho.
Todo gestor sabe apontar os processos que dão problema: o pedido que sai com item trocado, o lote que volta por fora de especificação, o inventário que nunca fecha. O difícil é responder quanto esse problema acontece de fato, quanto ele custa e se a última correção resolveu ou só mudou o erro de lugar.
O Six Sigma foi criado para responder essas perguntas com número, usando os mesmos indicadores de qualidade que a operação já gera todos os dias.
Na prática, isso significa calcular o nível sigma de um processo real com um critério que não distorça o resultado, ler a tabela sigma sem cair nos erros que circulam por aí e decidir, com base no custo de cada defeito, até onde vale a pena levar a meta de qualidade da sua empresa.
O que é Six Sigma?
Six Sigma, ou Seis Sigma, é um método de melhoria que trata a qualidade como um problema de variação. Todo processo varia um pouco a cada repetição, e o defeito aparece quando essa variação passa do limite que o cliente aceita. Reduzir a variação é, portanto, a forma mais segura de reduzir o defeito.
A metodologia organiza essa redução em projetos com começo, meio e fim, conduzidos por pessoas treinadas e medidos por indicadores estatísticos. A decisão sobre o que mudar sai da análise dos dados do processo, o que tira a discussão do campo da opinião e evita que a solução seja escolhida antes de o problema ser entendido.
Para aprofundar, veja de onde vem o nome da metodologia e quais números sustentam a meta de qualidade dela.
Por que o nome é Seis Sigma?
O nome vem da letra grega sigma (σ), que na estatística representa o desvio padrão, a medida de quanto os resultados de um processo se espalham em torno da média. Um processo “seis sigma” é aquele em que cabem seis desvios padrão entre a média e o limite de especificação mais próximo, na avaliação de curto prazo.
Por convenção, essa meta é associada a 3,4 defeitos por milhão de oportunidades, a métrica conhecida como DPMO. Pela estatística pura, porém, seis desvios padrão resultariam em cerca de 0,002 defeito por milhão. Os 3,4 têm outra origem.
A diferença vem de uma convenção adotada na Motorola. Ao longo do tempo, desgaste de equipamento, troca de operador e variação de matéria-prima fazem a média de um processo oscilar, e a prática tradicional do Six Sigma representa essa oscilação com um deslocamento fixo de 1,5 desvio padrão. É uma convenção do modelo, e não uma constante medida em todo processo.
A tabela tradicional do Six Sigma já incorpora esse deslocamento ao converter o desempenho de curto prazo em estimativa de longo prazo: um processo seis sigma de curto prazo é tratado como 4,5 sigma no longo prazo, e é daí que saem os 3,4 DPMO.
Qual a origem do Six Sigma?
O Six Sigma surgiu na Motorola em 1986, a partir do trabalho do engenheiro Bill Smith, que buscava explicar por que produtos aprovados na inspeção final falhavam no uso pelo cliente. A resposta estava na variação acumulada ao longo do processo, que a inspeção por amostragem não capturava.
A metodologia ganhou escala na década de 1990, quando a General Electric, sob a gestão de Jack Welch, adotou o Six Sigma como programa corporativo e passou a vincular parte da remuneração dos executivos aos resultados dos projetos. A partir daí, o método saiu da manufatura de eletrônicos e chegou a serviços, saúde, bancos e logística.
Como funciona a metodologia na prática?
O Six Sigma funciona por projetos que seguem o ciclo DMAIC: Definir, Medir, Analisar, Melhorar e Controlar. Cada fase deve produzir uma entrega verificável, e o projeto avança quando há evidência suficiente para sustentar a decisão, o que evita a tentação comum de pular direto para a solução.
A lógica de cada etapa é mais importante que a lista de ferramentas, e ela se encaixa em qualquer iniciativa de gestão de processos que a empresa já tenha. A tabela abaixo resume o que cada fase precisa entregar e um exemplo de como isso aparece em uma distribuidora com problema de erro na separação de pedidos.
| Fase | Pergunta que a fase responde | Entrega obrigatória | Exemplo em uma distribuidora |
| Definir | Qual problema, em qual processo, para qual cliente? | Escopo, meta e o que conta como defeito | Erro de separação acima do tolerado pelo cliente atacadista |
| Medir | Quanto o problema acontece hoje? | Linha de base confiável | DPMO de separação dos últimos três meses |
| Analisar | Por que acontece? | Causa raiz comprovada com dados | Erros concentrados em itens de embalagem parecida |
| Melhorar | O que muda para a causa deixar de existir? | Solução testada em piloto | Endereçamento separado e conferência por código de barras |
| Controlar | Como garantir que o ganho não se perca? | Plano de controle e indicador contínuo | DPMO semanal acompanhado no relatório de expedição |
Definir
A fase de definição transforma uma reclamação genérica em um problema mensurável. Isso inclui dizer qual processo será estudado, onde ele começa e termina, quem é o cliente dele e, sobretudo, o que conta como defeito. Uma definição fraca nessa fase contamina todos os números das fases seguintes.
Medir
Medir significa levantar a situação atual antes de mexer em qualquer coisa. O ponto que costuma ser esquecido é validar a própria medição: se dois conferentes classificam o mesmo pedido de formas diferentes, parte do “defeito” medido vem do critério de inspeção, antes mesmo de chegar ao processo.
Essa checagem tem nome próprio, análise do sistema de medição (MSA), e evita que o projeto corrija um erro que não existe.
Analisar
Na análise, a equipe cruza os dados para encontrar a causa raiz, aquela que, removida, faz o defeito cair de forma consistente. Ferramentas como o gráfico de Pareto e o diagrama de Ishikawa ajudam a levantar hipóteses, e os testes estatísticos confirmam quais delas os números sustentam.
Melhorar
A melhoria ataca a causa que a análise comprovou. As soluções são testadas em pequena escala antes de virar regra, e o resultado do piloto é comparado com a linha de base medida na segunda fase. Se o DPMO não cair de forma significativa, a análise volta uma etapa.
Controlar
O controle garante que o processo não volte ao estado anterior depois que o projeto termina. Na prática, isso significa padronizar o novo método, definir quem acompanha o indicador e com qual frequência, e estabelecer o que fazer quando o número sair da faixa esperada.
DMAIC ou DMADV: qual usar?
O DMAIC serve para melhorar um processo que já existe e tem histórico de dados. Quando o processo ou o produto ainda não existe, o Six Sigma usa o DMADV (Definir, Medir, Analisar, Desenhar e Verificar), base da abordagem chamada Design for Six Sigma (DFSS).
A diferença prática está no ponto de partida. No DMADV, a fase de medição levanta os requisitos críticos do cliente, já que ainda não existe desempenho atual para medir. É o caminho indicado para lançar uma linha de produção, abrir um novo centro de distribuição ou desenhar um processo de atendimento do zero.
Como calcular o nível sigma de um processo?
Para calcular o nível sigma, você conta os defeitos, divide pelo total de oportunidades de erro, multiplica por um milhão para chegar ao DPMO e converte esse valor em nível sigma pela tabela padrão. Quanto menor o DPMO, maior o nível sigma e mais estável o processo.
O cálculo em si é simples. O que decide se o número é útil é a definição correta de três conceitos antes de abrir a planilha:
– Unidade: o item que passa pelo processo e é avaliado (um pedido, uma peça, uma nota fiscal)
– Defeito: qualquer resultado fora do que o cliente aceita (item trocado, quantidade errada, medida fora da tolerância)
– Oportunidade: cada requisito ou característica definida da unidade em que um defeito pode ocorrer, ligada ao que é crítico para a qualidade
Com esses conceitos definidos, entram as quatro métricas do Six Sigma, que podem ser aplicadas a qualquer etapa do processo produtivo ou logístico. Cada uma responde a uma pergunta diferente, e juntas elas mostram o tamanho real do problema.
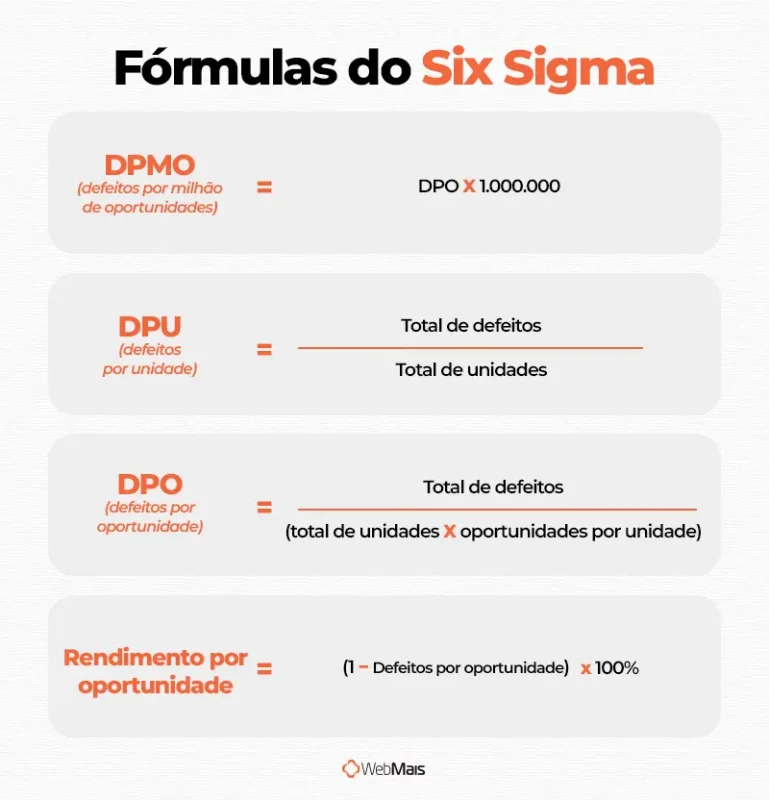
Fórmulas do Six Sigma: DPU, DPO, DPMO e rendimento
DPU (defeitos por unidade) = total de defeitos ÷ total de unidades
DPO (defeitos por oportunidade) = total de defeitos ÷ (total de unidades × oportunidades por unidade)
DPMO (defeitos por milhão de oportunidades) = DPO × 1.000.000
Rendimento por oportunidade = (1 − DPO) × 100%
O DPU é o indicador mais intuitivo, mas não serve para comparar processos de complexidade diferente. Um pedido com 30 itens tem muito mais chance de erro do que um pedido com 3, e o DPMO corrige essa distorção ao dividir os defeitos pelas oportunidades. É por isso que ele virou a métrica de referência da metodologia.
O rendimento da fórmula acima é calculado por oportunidade. Para saber o percentual de unidades sem nenhum defeito, o indicador é outro: o rendimento por unidade, ou rendimento de primeira passagem (first pass yield), que divide as unidades sem defeito pelo total de unidades.
Exemplo de cálculo em uma distribuidora
Considere uma distribuidora que fatura cerca de R$ 1,5 milhão por mês, com 3.000 pedidos mensais e média de 8 itens por pedido. A equipe define como oportunidade cada linha do pedido (item certo na quantidade certa) e encontra 180 linhas com erro no mês. Os valores são hipotéticos, para ilustrar o raciocínio.
| Componente | Cálculo | Resultado |
| Unidades (pedidos) | dado do mês | 3.000 |
| Oportunidades por unidade (linhas por pedido) | média do mês | 8 |
| Total de oportunidades | 3.000 × 8 | 24.000 |
| Defeitos (linhas com erro) | dado do mês | 180 |
| DPU | 180 ÷ 3.000 | 0,06 |
| DPO | 180 ÷ 24.000 | 0,0075 |
| DPMO | 0,0075 × 1.000.000 | 7.500 |
| Rendimento por oportunidade | (1 − 0,0075) × 100% | 99,25% |
| Nível sigma | conversão pela tabela sigma | cerca de 3,9 |
Um rendimento de 99,25% parece excelente à primeira vista. O nível sigma mostra outra coisa.
O processo está abaixo de 4 sigma, e cada décimo de sigma nessa faixa ainda representa dezenas de erros por mês. O percentual esconde o volume: essas 180 linhas podem gerar contatos de cliente, reentregas, ajustes de estoque e notas de devolução, conforme o tratamento de cada ocorrência.
Como a definição de oportunidade muda o resultado
O mesmo processo pode ter três níveis sigma diferentes, dependendo de como a oportunidade foi definida. É o ponto mais sensível do cálculo e a principal crítica técnica à metodologia, porque permite que um processo pareça melhor só por uma mudança de critério.
Veja o que acontece com os 180 erros do exemplo anterior, supondo que eles se concentram em 150 pedidos:
| Critério de oportunidade | Oportunidades | DPMO | Nível sigma |
| Pedido inteiro (pedido com erro ou sem erro) | 3.000 | 50.000 | cerca de 3,1 |
| Linha do pedido (item e quantidade) | 24.000 | 7.500 | cerca de 3,9 |
| Quatro verificações por linha (item, quantidade, lote e embalagem) | 96.000 | 1.875 | cerca de 4,4 |
Nenhum dos três números está errado. O que muda é a pergunta respondida: o primeiro mostra a experiência do cliente, que recebe o pedido inteiro (150 dos 3.000 pedidos com erro, ou 95% de pedidos sem erro), e o último mostra a precisão de cada verificação feita na separação.
A regra prática é definir as oportunidades antes da medição, a partir dos requisitos críticos para a qualidade, e manter o critério fixo durante todo o projeto. Aumentar o número de oportunidades só para obter um DPMO menor produz uma melhoria de papel, sem nenhum erro a menos na expedição.
Para não perder de vista o que o cliente sente, vale acompanhar dois indicadores lado a lado: o DPMO por linha, que mede a precisão do processo, e o percentual de pedidos com erro, que mede o impacto no cliente.
Qual é a tabela de 6 sigma?
A tabela de 6 sigma relaciona cada nível sigma com o número de defeitos por milhão de oportunidades e o rendimento esperado do processo, já considerando o deslocamento de 1,5 desvio padrão no longo prazo. É ela que converte o DPMO calculado em nível sigma.
| Nível sigma | DPMO | Rendimento |
| 1 sigma | 691.462 | 30,85% |
| 2 sigma | 308.538 | 69,15% |
| 3 sigma | 66.807 | 93,32% |
| 4 sigma | 6.210 | 99,38% |
| 5 sigma | 233 | 99,977% |
| 6 sigma | 3,4 | 99,99966% |
Vale um alerta sobre as versões que circulam na internet. É comum encontrar tabelas que misturam dois modelos: rendimentos como 68,27% e 31,73%, que pertencem à distribuição normal sem deslocamento (a faixa de mais ou menos um desvio padrão), colocados ao lado de DPMO calculados com o deslocamento de 1,5 sigma. Os dois números não conversam entre si.
Para valores intermediários, como o DPMO de 7.500 do exemplo anterior, a conversão usa a função normal inversa. No Excel em português, a fórmula é =INV.NORMP.N(1-DPMO/1000000)+1,5 (em inglês, NORM.S.INV). Com 7.500, o resultado é 3,93.
Cp e Cpk: como saber se o processo cabe na especificação
Cp e Cpk são os índices de capacidade do processo: medem se a variação de um processo cabe dentro dos limites de especificação do cliente. O Cp compara a largura da tolerância com a largura da variação, e o Cpk faz a mesma conta considerando onde a média do processo está posicionada.
As fórmulas usam o limite superior de especificação (LSE), o limite inferior (LIE), a média do processo e o desvio padrão (σ):
Cp = (LSE − LIE) ÷ (6 × σ)
Cpk = menor valor entre (LSE − média) ÷ (3 × σ) e (média − LIE) ÷ (3 × σ)
Para enxergar a diferença, considere uma indústria que envasa frascos de 1 litro, com especificação entre 996 ml e 1.012 ml. Três cenários de ajuste da mesma envasadora, com valores hipotéticos:
| Cenário | Média | Desvio padrão | Cp | Cpk | Frascos fora da especificação por milhão |
|---|---|---|---|---|---|
| A: dosador desregulado | 1.002 ml | 2 ml | 1,33 | 1,00 | cerca de 1.350 (abaixo do mínimo) |
| B: dosador centralizado | 1.004 ml | 2 ml | 1,33 | 1,33 | cerca de 63 |
| C: centralizado e com menos variação | 1.004 ml | 1,33 ml | 2,00 | 2,00 | praticamente zero |
O cenário A mostra por que olhar só o Cp engana. A variação cabe na tolerância (Cp de 1,33), mas a média está deslocada para perto do limite inferior, e o Cpk de 1,00 denuncia os frascos com volume a menos. Nenhuma peça da máquina precisou mudar para sair do cenário A para o B: bastou centralizar a média.
O cenário C exige reduzir a própria variação, o que normalmente envolve manutenção, troca de componente ou mudança de método, e pesa no custo de produção. Neste exemplo, centralizar a média antes de reduzir a variação traz o primeiro ganho com menor custo. Em um projeto real, a ordem das ações depende da causa identificada na análise.
Sob a convenção de curto prazo usada no Six Sigma, o nível sigma pode ser aproximado por três vezes o Cpk. São métricas relacionadas, mas não idênticas: a comparação depende da estabilidade do processo, da distribuição dos dados e de como o defeito foi definido.
Por essa aproximação, um Cpk de 2,00 corresponde a cerca de seis sigma, e um Cpk de 1,33 a cerca de quatro sigma, patamar que muitas montadoras exigem de fornecedores de peças.
Sua empresa precisa chegar a seis sigma?
Nem sempre. O nível sigma que se paga depende de três fatores: o volume de oportunidades, o custo de cada defeito e o investimento necessário para reduzir a variação. Como a tabela sigma é exponencial, cada nível adicional elimina menos defeitos em números absolutos, enquanto o custo de chegar lá tende a crescer.
O raciocínio fica claro quando se aplica a tabela sigma ao volume da distribuidora do exemplo (24.000 linhas de pedido por mês), com um custo estimado de R$ 70 por linha errada. Esse valor soma frete de reentrega, tempo de conferência, emissão da nota de devolução e desconto concedido ao cliente, e é uma estimativa para ilustração.
Esse é o custo da má qualidade, conhecido pela sigla COPQ (cost of poor quality): tudo o que a empresa gasta porque o processo errou, e que não apareceria se ele tivesse acertado de primeira.
| Nível sigma do processo | Erros por mês (24.000 linhas) | Custo mensal estimado | Custo anual estimado |
| 3 sigma | cerca de 1.603 | R$ 112.200 | R$ 1.346.400 |
| 3,9 sigma (situação atual do exemplo) | 180 | R$ 12.600 | R$ 151.200 |
| 4,5 sigma | cerca de 32 | R$ 2.270 | R$ 27.240 |
| 5 sigma | cerca de 6 | R$ 390 | R$ 4.680 |
| 6 sigma | menos de 1 | menos de R$ 10 | menos de R$ 120 |
No exemplo desta distribuidora, o maior ganho está em sair de 3,9 para 4,5 sigma: cerca de R$ 124 mil por ano. Sair de 4,5 para 6 sigma economiza cerca de R$ 27 mil por ano, e para chegar lá a distribuidora provavelmente precisaria de conferência automatizada em 100% das linhas, um investimento que pode não se pagar nesse volume.
Há uma exceção importante. Quando o custo de um único defeito é muito alto, como em peças de segurança automotiva, dispositivos médicos ou lotes de alimento sujeitos a recall, a conta muda e níveis de 5 ou 6 sigma se justificam mesmo com poucas ocorrências. A meta certa sai da multiplicação entre quantidade de defeitos e custo de cada um.
Quais são os belts Six Sigma?
Os belts Six Sigma são os níveis de formação e responsabilidade dos profissionais que conduzem os projetos, inspirados nas faixas das artes marciais. Os cinco mais usados são White, Yellow, Green, Black e Master Black Belt, e cada um define até onde a pessoa lidera ou apoia um projeto.
Para quem vai contratar treinamento, vale saber que não existe um órgão único que regulamente a certificação de belts. Cada instituição define carga horária, prova e exigência de projeto.
A referência internacional mais próxima de um padrão é a ISO 18404:2015, que descreve as competências de Green Belt, Black Belt e Master Black Belt, além dos níveis equivalentes para praticantes de Lean. A norma não contempla os níveis introdutórios, como o Yellow Belt.
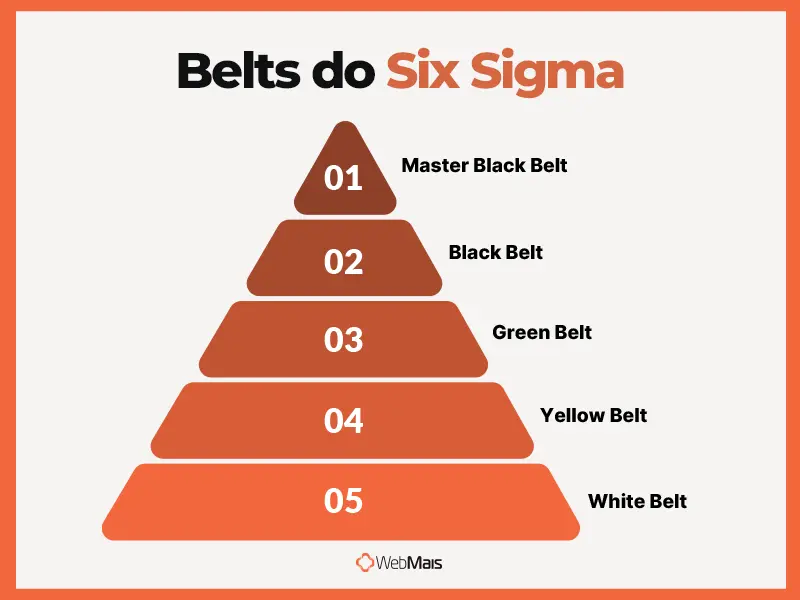
White Belt
O White Belt conhece os conceitos básicos da metodologia e o vocabulário usado nos projetos. Em geral, é a formação dada a toda a equipe de uma área antes de um projeto começar, para que as pessoas entendam por que os dados estão sendo coletados e o que vai mudar na rotina.
Yellow Belt
O Yellow Belt participa das equipes de projeto, coleta dados e executa tarefas definidas pelo Green ou Black Belt. É um papel comum para supervisores e líderes de turno, que conhecem o processo por dentro e ajudam a validar se as hipóteses fazem sentido no chão de fábrica ou no armazém.
Green Belt
O Green Belt lidera projetos de escopo menor, dentro da própria área, sem deixar a função de origem. Domina as ferramentas estatísticas básicas do DMAIC e costuma ser o nível mais útil para empresas de porte médio, porque forma gente da operação capaz de conduzir melhorias sem depender de consultoria externa.
Black Belt
O Black Belt lidera projetos complexos, que cruzam áreas, e em empresas grandes se dedica a isso em tempo integral. Domina estatística avançada, como testes de hipótese, regressão e desenho de experimentos, e orienta os Green Belts nos projetos deles.
Master Black Belt
O Master Black Belt é o especialista que forma e orienta os Black Belts, escolhe quais projetos entram no portfólio e alinha o programa à estratégia da empresa. É um papel típico de organizações que mantêm vários projetos Six Sigma rodando ao mesmo tempo.
Champion e sponsor: os papéis além dos belts
Todo projeto Six Sigma precisa de um patrocinador na liderança, o sponsor ou champion, que aprova o escopo, libera recursos e remove as barreiras entre áreas.
A falta desse papel explica boa parte dos projetos que param no meio: quando a diretoria só aprova o treinamento e não acompanha os resultados, a equipe mede e analisa, mas trava na hora de mudar processos de outros departamentos.
Qual a diferença entre Six Sigma e Lean Six Sigma?
O Six Sigma foca em reduzir a variação e os defeitos de um processo, enquanto o Lean Six Sigma combina essa abordagem com o Lean, que foca em eliminar desperdícios e reduzir o tempo de fluxo. Um ataca o erro, o outro ataca a espera e o excesso, e o Lean Six Sigma usa os dois ao mesmo tempo.
A própria ISO 18404:2015 resume a distinção desse jeito: o Lean trata do desperdício crônico, e o Six Sigma trata da variação e dos efeitos adversos que ela gera. As duas abordagens têm origens diferentes. O Six Sigma vem da Motorola e da estatística aplicada, enquanto o Lean vem do Sistema Toyota de Produção e do lean manufacturing.
| Critério | Six Sigma | Lean | Lean Six Sigma |
|---|---|---|---|
| Problema que ataca | Defeito e variação | Desperdício e tempo de espera | Os dois |
| Pergunta central | Por que o resultado varia? | Onde o fluxo perde tempo? | Onde erro e espera se somam? |
| Métricas típicas | DPMO, nível sigma, Cp e Cpk | Lead time, tempo de ciclo, estoque em processo | Combinação das duas |
| Ferramentas típicas | Estatística, CEP, desenho de experimentos | Mapeamento do fluxo de valor, 5S, kanban | Ciclo DMAIC com ferramentas Lean dentro |
| Origem | Motorola, 1986 | Toyota, pós-guerra | Integração a partir dos anos 2000 |
A diferença fica concreta na separação de pedidos. Um processo pode ter DPMO baixíssimo e mesmo assim entregar em dois dias, porque o pedido fica parado em fila esperando liberação de crédito e conferência. Esse é um problema Lean. Outro processo pode entregar no mesmo dia e errar uma linha a cada cem, e esse é um problema Six Sigma.
Na prática, a maioria das empresas que começa hoje adota a versão combinada. O ciclo DMAIC continua sendo o esqueleto do projeto, e as ferramentas Lean entram nas fases de análise e melhoria quando a causa encontrada é tempo perdido.
Ferramentas Six Sigma por fase do DMAIC
As ferramentas Six Sigma fazem mais sentido organizadas pela fase em que são usadas, porque cada fase responde a uma pergunta diferente. A ISO 13053-2:2011, parte da norma internacional que descreve o Six Sigma, segue essa mesma lógica e associa cada ferramenta à etapa do DMAIC em que ela se aplica.
Não é preciso usar todas em todo projeto. O critério é escolher a ferramenta que responde à pergunta da fase com o menor esforço de coleta de dados.
Ferramentas da fase Definir
O SIPOC mapeia o processo em alto nível: fornecedores, entradas, processo, saídas e clientes. Ele delimita onde o projeto começa e termina. A voz do cliente (VOC) traduz reclamações e expectativas em requisitos mensuráveis, chamados de CTQ (críticos para a qualidade), que se tornam a definição formal de defeito do projeto.
Ferramentas da fase Medir
A análise do sistema de medição (MSA) verifica se a forma de medir é confiável antes de medir o processo. A folha de verificação organiza a coleta, e o histograma mostra como os dados se distribuem. É também nessa fase que se calculam a linha de base de DPMO e os índices Cp e Cpk.
Ferramentas da fase Analisar
O gráfico de Pareto ajuda a priorizar as categorias que concentram a maior parcela dos defeitos, e costuma apontar o gargalo de qualidade do processo. O diagrama de Ishikawa e os 5 porquês organizam as hipóteses de causa. Testes de hipótese e análise de regressão confirmam, com dados, quais dessas hipóteses de fato explicam a variação.
Ferramentas da fase Melhorar
O FMEA (análise de modo e efeito de falha) antecipa como a solução proposta pode falhar e prioriza os riscos pela combinação de gravidade, ocorrência e detecção. O desenho de experimentos (DOE) testa várias variáveis ao mesmo tempo para encontrar o ajuste ideal. O gráfico de Gantt organiza a implantação das mudanças.
Ferramentas da fase Controlar
O controle estatístico de processo (CEP), com as cartas de controle, separa a variação normal do processo da variação que indica um problema novo. O plano de controle registra quem acompanha cada indicador, com qual frequência e qual ação tomar quando o número sair da faixa.
Ferramentas Lean que complementam o Six Sigma
Quando a análise mostra que o problema é tempo ou desperdício, as ferramentas Lean entram no projeto. São as mesmas usadas no Lean Six Sigma:
– Mapeamento do fluxo de valor (VSM): desenha o caminho do pedido ou do produto e mede quanto do tempo total agrega valor e quanto é espera
– 5S: organiza o posto de trabalho e pode reduzir erros associados a item fora do lugar, identificação inadequada e falta de padrão
– Kaizen: eventos curtos de melhoria, úteis para aplicar rapidamente as soluções que o DMAIC comprovou
– Poka-Yoke: dispositivos à prova de erro, como leitura de código de barras que bloqueia a separação do item errado, que eliminam o defeito na origem em vez de detectá-lo depois
A escolha entre ferramenta estatística e ferramenta Lean depende da causa encontrada na análise. Um projeto bem conduzido costuma usar as duas famílias.
Existe norma técnica para a metodologia?
Sim. O Six Sigma é descrito pela série ISO 13053, publicada pela Organização Internacional de Normalização em 2011. A adoção é voluntária, e a série é uma referência para empresas e instituições de treinamento estruturarem projetos com um padrão reconhecido.
A ISO 13053-1:2011 descreve as boas práticas de cada fase do DMAIC, como os projetos devem ser gerenciados e quais papéis, competências e treinamentos cada participante precisa ter. Ela vale para processos de manufatura e também para processos de serviço e transacionais, o que inclui áreas como faturamento, compras e atendimento.
A ISO 13053-2:2011 detalha as ferramentas de cada fase, e a ISO 18404:2015 trata das competências dos belts e dos praticantes de Lean. As três podem ser usadas em conjunto por empresas que estejam estruturando projetos, competências e ferramentas de Six Sigma.
Onde aplicar em indústrias e distribuidoras
O Six Sigma se aplica a qualquer processo repetitivo que tenha um resultado mensurável e um critério claro de defeito. Em indústrias e distribuidoras, os melhores candidatos para um primeiro projeto são os processos com alto volume e custo de erro conhecido, porque a linha de base já existe nos registros da operação.
Melhorar processos está no radar da maior parte do setor. Segundo pesquisa da CNI realizada com o instituto Nexus em fevereiro de 2026, 61% das indústrias brasileiras fizeram atividades de inovação nos últimos três anos, e 69% dessas empresas direcionaram o esforço para a melhoria de processos produtivos.
Na indústria
Na indústria, os projetos mais comuns atacam refugo e retrabalho em uma etapa específica da linha, variação de peso, volume ou dimensão fora da especificação e paradas não planejadas que derrubam o OEE. O controle de qualidade já registra as reprovações, e as ordens de produção mostram em qual turno, máquina e lote cada uma aconteceu.
Na distribuidora
Na distribuidora, o foco costuma estar em erro de separação e conferência, divergência entre estoque físico e sistema, que aparece na acuracidade de estoque, e erro de faturamento que gera carta de correção ou cancelamento de nota. O controle de expedição é a fonte natural da linha de base dos projetos de separação.
De onde vêm os dados do projeto
Um projeto Six Sigma costuma travar na fase de medição por falta de dado confiável. Quando pedidos, devoluções, ordens de produção e movimentações de estoque estão registrados em sistemas diferentes, ou em planilhas, a equipe gasta semanas montando a linha de base e ainda discute se o número está certo.
Com essas informações integradas em um ERP, a fase de medição vira uma consulta: as notas de devolução por motivo, as reprovações por lote e as divergências de inventário já estão com data, responsável e origem. A ferramenta de BI ligada ao ERP transforma esses registros em indicadores acompanhados na fase de controle, sem depender de relatório montado à mão.
Como começar o primeiro projeto na sua empresa
O primeiro projeto Six Sigma deve ser pequeno, com dado disponível e resultado financeiro fácil de medir. Um projeto grande demais na estreia costuma perder o patrocínio antes de mostrar resultado, e isso compromete o programa inteiro.
Um roteiro que funciona para empresas de porte médio:
– Escolha um processo com defeito frequente e custo conhecido, como devolução por erro de separação ou refugo em uma etapa específica da linha
– Defina o que é defeito e o que é oportunidade, e registre esse critério por escrito antes de medir
– Levante pelo menos três meses de histórico para calcular DPMO e nível sigma de partida
– Forme uma equipe pequena, com um Green Belt, pessoas do processo e um diretor como sponsor
– Estabeleça uma meta em nível sigma e em reais, usando a lógica de custo por defeito vista neste artigo
– Rode o DMAIC completo, sem pular a fase de análise, e apresente o resultado em reais ao final
Esse roteiro se encaixa em uma cultura de melhoria contínua que talvez já exista na empresa, como o ciclo PDCA. O Six Sigma acrescenta rigor estatístico e um critério objetivo para decidir se a melhoria de fato aconteceu.
Conclusão
O Six Sigma dá um número objetivo para a qualidade de um processo e mostra, com dados, se uma melhoria funcionou. O cálculo do DPMO e do nível sigma, feito com um critério de oportunidade fixo, mostra onde a operação está, e a tabela de custo por defeito mostra até onde vale a pena levá-la.
A meta certa para cada processo sai da conta entre volume, custo por defeito e investimento. Qualquer que seja ela, chegar lá depende de dado confiável, e é aí que a gestão integrada faz diferença.
O ERP WebMais conecta vendas, compras, estoque, fiscal e financeiro em uma única base, com o controle de produção no ERP para indústria e a rotina de pedidos e expedição no ERP para distribuidora. Devoluções, ajustes de inventário e ordens de produção ficam registrados no momento em que acontecem, prontos para virar indicador.
Se você quer ver como esses dados apoiam a gestão da qualidade e a tomada de decisão no dia a dia da sua operação, agende uma demonstração gratuita com o time da WebMais.
FAQ
Seis Sigma, Six Sigma e 6 Sigma são a mesma coisa?
Sim. Six Sigma é o nome original em inglês, e Seis Sigma e 6 Sigma são as formas usadas em português. Todas se referem à mesma metodologia, criada na Motorola, com o mesmo ciclo DMAIC e as mesmas métricas.
Quanto tempo dura um projeto Six Sigma?
Um projeto DMAIC de escopo típico costuma levar de três a seis meses, do início da definição até a entrega do plano de controle. Projetos de Green Belt, com escopo menor e dentro de uma única área, podem fechar em menos tempo, e projetos DMADV de novos processos tendem a ser mais longos.
Qual a diferença entre Six Sigma e PDCA?
O PDCA é um ciclo genérico de melhoria em quatro etapas (planejar, fazer, checar e agir) e pode ser aplicado a qualquer problema, com ou sem estatística. O Six Sigma usa o DMAIC, que é mais prescritivo: exige linha de base medida, causa raiz confirmada com dados e plano de controle formal antes de encerrar o projeto.
Six Sigma funciona em empresas de porte médio?
Funciona, desde que o escopo seja proporcional. Empresas de porte médio raramente precisam de Black Belts em tempo integral: um ou dois Green Belts conduzindo projetos na própria área, com um diretor como patrocinador, costumam gerar retorno mais rápido do que um programa corporativo completo.
Preciso de software estatístico para aplicar o Six Sigma?
Para a maior parte dos projetos, não. DPMO, nível sigma, Cp, Cpk, Pareto e histograma podem ser calculados em planilha. Softwares estatísticos passam a fazer diferença em testes de hipótese, regressão e desenho de experimentos, mais comuns nos projetos de Black Belt.
Por qual belt devo começar?
Para quem vai conduzir projetos na própria área, o Green Belt é o ponto de partida mais útil, porque ensina o DMAIC completo e as ferramentas estatísticas básicas. White e Yellow Belt servem para quem vai apenas participar das equipes de projeto.