- O que é MRP?
- Como o MRP funciona na prática?
- Qual a diferença entre MRP, MRP II e ERP?
- Como calcular o MRP na prática?
- Quais são os benefícios do MRP para a indústria?
- Sua indústria está pronta para implementar um MRP?
- Quanto custa não ter um MRP?
- Erros comuns ao implementar o MRP
- Quando a sua indústria precisa de um MRP?
- Por que o MRP funciona melhor integrado a um ERP?
- Conclusão
- FAQ
O MRP (Material Requirements Planning, ou Planejamento das Necessidades de Materiais) é o sistema que calcula quais materiais comprar ou produzir, em qual quantidade e em qual momento, conforme a demanda real, evitando falta de material e estoque parado na indústria.
O sistema aponta 40 unidades de matéria-prima em estoque, a ordem de produção da semana exige 65, e ninguém percebe isso até a linha parar por falta de insumo. Depois vem a compra de emergência, o frete expresso e o fornecedor que cobra mais caro porque sabe que você está sem alternativa.
Esse tipo de imprevisto é raro quando existe um cálculo estruturado de necessidade de materiais rodando antes da produção começar, não depois que o problema já apareceu no chão de fábrica. É exatamente isso que o MRP resolve, e este artigo mostra como ele funciona, como calcular na prática e como saber se a sua indústria já tem condição de implementar um.
O que é MRP?
MRP é a sigla para Material Requirements Planning, o método que calcula, a partir do que a empresa planeja produzir, quais materiais são necessários, em que quantidade e em qual data cada um precisa estar disponível. O objetivo central é simples: garantir material certo, na hora certa, sem sobra e sem falta.
Esse cálculo nasceu na indústria manufatureira, onde produzir um item final depende de dezenas de componentes diferentes, cada um com seu próprio prazo de compra ou fabricação. Sem um método estruturado para isso, a alternativa é controlar tudo por planilha ou por memória de quem opera a produção, o que funciona até a operação crescer.
Quem sente mais falta desse cálculo é a indústria com produção seriada, mix de produtos amplo ou estrutura de materiais com vários níveis, os cenários em que controlar manualmente deixa de ser viável primeiro. Empresas com poucos itens e demanda estável sentem menos essa dor no começo, mas o cálculo continua sendo relevante mesmo nesses casos, só que com um risco menor de erro acumulado.
Para entender como esse cálculo funciona na prática, veja os três pilares que sustentam o MRP a seguir.
Como o MRP funciona na prática?
O MRP funciona cruzando três informações: o que a empresa vai produzir, quais componentes cada produto exige e o que já existe em estoque. Esse cruzamento define a quantidade exata de cada material a comprar ou fabricar e a data em que a ordem correspondente precisa ser aberta.
O primeiro pilar é o Plano Mestre de Produção, o documento que define o que será fabricado, em qual quantidade e até quando, com base em pedidos firmes e previsão de vendas. É esse plano que alimenta todo o cálculo seguinte.
O segundo pilar é a estrutura do produto, também chamada de lista de materiais: a árvore que mostra quais componentes e em qual quantidade formam cada item final. Um produto acabado pode depender de cinco, dez ou cinquenta componentes diferentes, cada um com seu próprio prazo de entrega.
O terceiro pilar é o registro de estoque, que informa o saldo disponível de cada material e os recebimentos já programados. É a partir da diferença entre o que é necessário e o que já existe ou está a caminho que o sistema calcula a necessidade líquida real, a que de fato precisa ser comprada ou produzida.
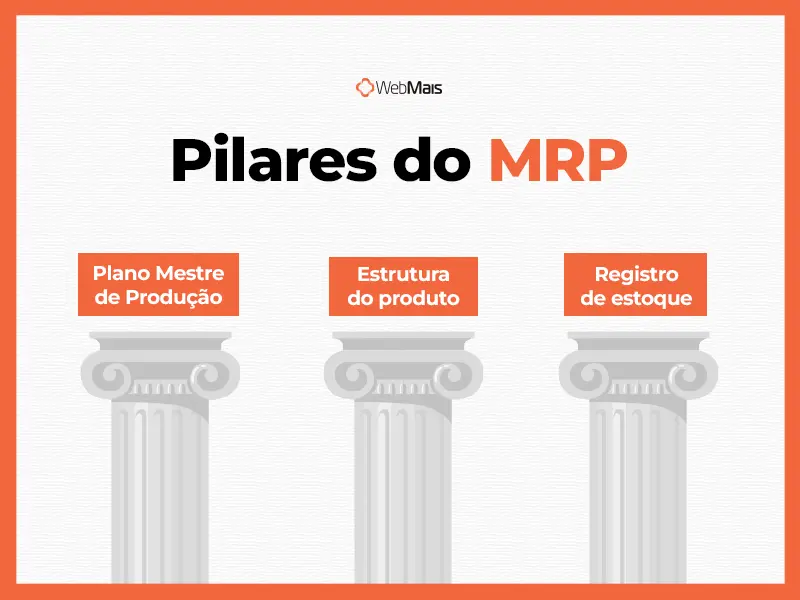
Esses três pilares juntos são o que transforma uma previsão de vendas em uma lista concreta de compras e ordens de produção, sem depender de estimativa manual. Quanto mais esse cruzamento depende de planilha, mais ele perde precisão a cada atualização de estoque, porque alguém precisa lembrar de refazer o cálculo manualmente.
Automação industrial aplicada a esse cruzamento não é sobre substituir pessoas, é sobre garantir que o cálculo rode toda vez que um dado de entrada muda, não só quando alguém tem tempo de atualizar a planilha.
Qual a diferença entre MRP, MRP II e ERP?
MRP calcula materiais, MRP II amplia esse cálculo para incluir capacidade produtiva e recursos da fábrica, e ERP integra tudo isso com financeiro, vendas e demais áreas da empresa em um único sistema. Na prática, o MRP quase sempre funciona hoje como um módulo dentro de um ERP, não como um sistema isolado.
A tabela a seguir resume o papel de cada camada, incluindo o PCP, que é a função de gestão que usa o MRP como uma de suas ferramentas de cálculo:
| Sistema | Foco principal | O que decide | Depende de |
| MRP | Materiais | Quanto comprar ou produzir de cada item, e quando | Plano de produção e estoque |
| MRP II | Materiais e capacidade | Se a fábrica tem máquina e mão de obra para cumprir o plano | Cálculo do MRP mais dados de capacidade |
| PCP | Planejamento da produção | Sequenciamento de ordens, prioridades e prazos no chão de fábrica | Resultado do MRP e da capacidade disponível |
| ERP | Toda a operação | Como materiais, produção, compras, vendas e financeiro se conectam | Dados de todos os módulos, incluindo o MRP |
Cada uma dessas camadas responde a uma pergunta diferente: o MRP responde “o que comprar”, o MRP II responde “eu consigo produzir isso com a capacidade que tenho”, o PCP responde “em que ordem produzir” e o ERP conecta esse resultado ao caixa, à venda e ao cliente final. Para uma comparação mais detalhada entre MRP e ERP, incluindo quando vale a pena migrar de um controle isolado para um sistema integrado, existe um material dedicado só a essa decisão.
Como calcular o MRP na prática?
O cálculo do MRP segue uma sequência fixa por período (semana ou dia): necessidade bruta, estoque projetado disponível, necessidade líquida e liberação de ordem. O resultado final é a quantidade exata que precisa ser comprada ou produzida, e a data em que essa ordem deve ser aberta para chegar a tempo.
Veja a lógica de cada etapa:
– Necessidade bruta: quantidade total do item exigida no período para atender a demanda do Plano Mestre de Produção ou dos produtos que dependem dele.
– Estoque projetado disponível: estoque anterior mais recebimentos programados, menos a necessidade bruta do período.
– Necessidade líquida: a diferença entre a necessidade bruta e o que o estoque projetado consegue cobrir. Quando o estoque cobre tudo, a necessidade líquida é zero.
– Liberação de ordem: a necessidade líquida deslocada para trás no tempo, de acordo com o lead time do item, indicando quando a ordem de compra ou de produção precisa ser aberta.
Um exemplo numérico deixa isso mais claro. Considere um componente com lead time de uma semana, estoque inicial de 30 unidades e a seguinte demanda ao longo de quatro semanas:
| Semana | Necessidade bruta | Estoque projetado | Necessidade líquida | Liberação de ordem |
| 1 | 20 | 10 | 0 | 40 (para semana 2) |
| 2 | 50 | 0 | 40 | 0 |
| 3 | 35 | 0 | 35 | 35 (para semana 4) |
| 4 | 25 | 0 | 25 | 0 |
Na semana 2, a necessidade bruta de 50 unidades supera o estoque disponível de 10, gerando uma necessidade líquida de 40. Como o lead time é de uma semana, a ordem de compra dessas 40 unidades precisa ser liberada já na semana 1, não na semana em que o material vai faltar. É esse deslocamento no tempo, e não só o cálculo da quantidade, que evita a parada de linha por falta de insumo.
O exemplo acima cobre um único componente, mas a maior parte dos produtos industriais tem estrutura em múltiplos níveis: o produto final depende de subconjuntos, e cada subconjunto depende de componentes ainda mais básicos.
Esse processo se chama explosão de necessidades, e funciona em cascata: a necessidade líquida do produto final se transforma na necessidade bruta do subconjunto que o compõe, que por sua vez gera a necessidade bruta dos componentes desse subconjunto, cada um com seu próprio lead time.
Um erro de cadastro em um nível intermediário dessa cascata se propaga para todos os níveis abaixo dele, o que explica por que a estrutura do produto correta pesa tanto no resultado final do cálculo.
Quais são os benefícios do MRP para a indústria?
O MRP substitui a compra reativa, feita quando o material já está em falta, por uma compra planejada, calculada antes da necessidade aparecer. Esse deslocamento no tempo é a origem da maior parte dos ganhos operacionais listados abaixo.
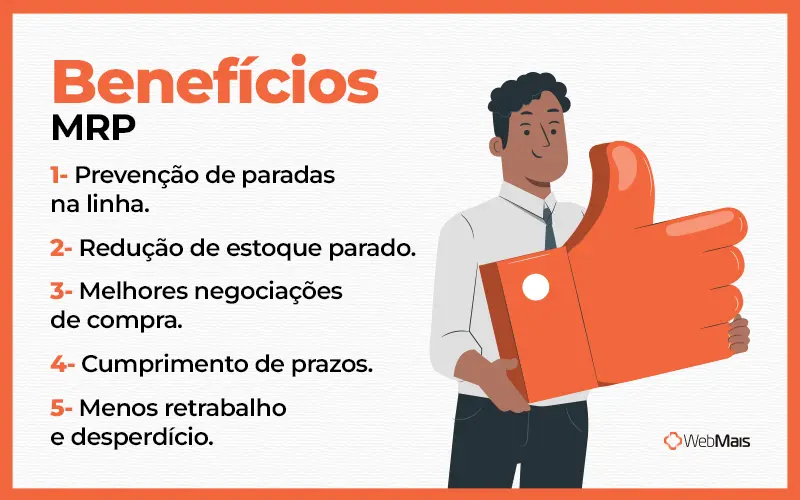
– Menos parada de linha por falta de material, porque a ordem de compra é aberta antes do problema, não depois.
– Redução de estoque parado, já que a quantidade comprada é calculada pela necessidade real, não por um volume de segurança arbitrário.
– Negociação de compra mais favorável, porque o pedido sai com antecedência e não como urgência.
– Cumprimento de prazo mais previsível, já que a produção não depende de descobrir na hora se o insumo está disponível.
– Menos retrabalho e desperdício, porque a estrutura do produto usada no cálculo obriga a manter a lista de materiais correta e atualizada.
Vale destacar a diferença entre o estoque de segurança tradicional, calculado como um volume fixo “por precaução”, e a lógica do MRP: em vez de manter uma margem genérica em todos os itens, o cálculo aponta exatamente quais materiais realmente precisam de folga e quais podem ser comprados no limite da necessidade.
Isso costuma reduzir o capital parado em itens de baixa criticidade sem aumentar o risco de falta nos itens que de fato travam a produção. Acompanhar esse efeito ao longo do tempo, com indicadores de estoque como cobertura e giro, é o que confirma se o cálculo está funcionando ou só trocou um tipo de erro por outro.
Cada um desses ganhos depende diretamente da qualidade dos dados de entrada: estrutura de produto correta, estoque com acuracidade e lead time real do fornecedor. Sem isso, o cálculo existe, mas não é confiável, o que leva ao próximo ponto.
Sua indústria está pronta para implementar um MRP?
A resposta não depende do tamanho da empresa, depende da qualidade de três informações que o cálculo do MRP usa como entrada. Se qualquer uma delas estiver fora da realidade, o MRP vai gerar números tecnicamente corretos, mas operacionalmente inúteis.
– Estrutura de produto (BOM) documentada: se a lista de materiais de cada item ainda está na cabeça de quem monta o produto, o cálculo de necessidade bruta vai errar desde a primeira etapa.
– Acuracidade de estoque confiável: um MRP alimentado por saldo de estoque que não bate com a realidade física do galpão calcula necessidade líquida errada, para mais ou para menos.
– Lead time real do fornecedor, não o prometido: se o fornecedor entrega em três semanas mas o cadastro registra uma, a liberação de ordem sai atrasada e o material chega depois da linha parar.
Se as três informações estiverem organizadas, mesmo que ainda em planilha, a indústria já está pronta para automatizar esse cálculo. Se nenhuma estiver, o primeiro passo não é comprar um sistema de MRP, é arrumar esses três pontos antes.
Quanto custa não ter um MRP?
O custo de não ter um cálculo de necessidade de materiais estruturados raramente aparece como uma linha isolada no balanço. Ele se espalha entre compras de emergência com sobrepreço, hora extra para recuperar atraso e estoque parado imobilizando caixa, o que torna esse custo real, mas quase invisível no dia a dia.
Veja como esses dois cenários se comparam em uma indústria hipotética que compra um componente crítico mensalmente:
| Situação | Sem cálculo de MRP | Com cálculo de MRP |
| Preço médio pago pelo componente | 22% acima da tabela (compra de urgência) | Preço de tabela, negociado com antecedência |
| Frequência de falta do item no mês | 2 a 3 vezes | Rara, coberta pelo lead time calculado |
| Hora extra para recuperar produção parada | Recorrente | Pontual ou inexistente |
| Estoque parado de itens não críticos | Alto, comprado “por segurança” | Reduzido, comprado pela necessidade líquida real |
Os percentuais e frequências acima são estimativas ilustrativas de um cenário comum de indústria sem cálculo estruturado, não um benchmark de mercado. O ponto real por trás da tabela é que a falta de matéria-prima deixou de ser um problema pontual: ela foi citada por 30,8% dos industriais brasileiros como principal preocupação no primeiro trimestre de 2026, saltando da sexta para a segunda posição no ranking de problemas do setor, ante 17,3% no trimestre anterior.
Quando a matéria-prima já está mais cara e mais escassa no mercado, o custo de comprá-la de forma reativa cresce na mesma proporção.
Erros comuns ao implementar o MRP
A maior parte das implementações de MRP que não funcionam falha antes do cálculo em si, na qualidade dos dados que alimentam esse cálculo. Reconhecer esses erros com antecedência evita meses de ajuste depois que o sistema já está no ar.
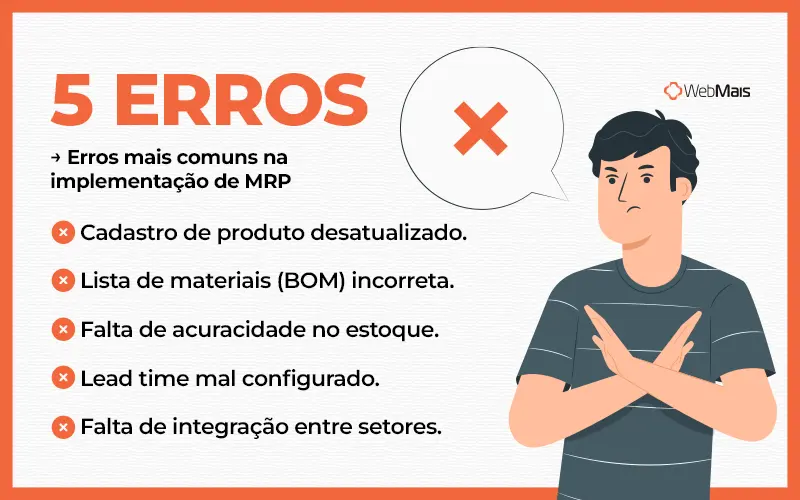
– Cadastro de produto desatualizado: um item com ficha técnica antiga gera necessidade bruta calculada sobre uma receita que a fábrica não usa mais.
– Lista de materiais incompleta ou incorreta: um componente esquecido na estrutura do produto nunca entra no cálculo, e a falta dele só aparece na linha de produção.
– Estoque sem acuracidade: se o sistema mostra 80 unidades e o galpão tem 55, toda necessidade líquida calculada a partir desse saldo está errada. Uma auditoria de estoque periódica é o que sustenta a confiabilidade desse número ao longo do tempo, não só na semana em que o MRP entrou no ar.
– Lead time mal configurado: cadastrar o prazo ideal do fornecedor, em vez do prazo real observado nas últimas entregas, atrasa a liberação de ordem de forma sistemática. Esse erro é especialmente traiçoeiro porque o cálculo continua rodando sem alerta nenhum, e a falta de material só aparece semanas depois, quando já é tarde para corrigir a ordem daquele ciclo.
– Falta de integração entre compras, estoque e produção: um MRP que calcula certo, mas cuja ordem de compra não conversa automaticamente com o setor de compras, perde o principal ganho do cálculo, que é agir antes do problema aparecer.
Corrigir esses cinco pontos antes de ligar o sistema custa muito menos do que corrigi-los depois, com o MRP já gerando ordens de compra ou produção erradas em produção real.
Quando a sua indústria precisa de um MRP?
Três sinais indicam que a operação já passou do ponto em que planilha ou controle manual resolvem: o mix de produtos cresceu, os atrasos por falta de material se tornaram recorrentes e ninguém mais confia 100% no número de estoque que o sistema mostra.
O momento certo para adotar o cálculo também muda de acordo com o tipo de operação:
– Indústria de alimentos: o MRP precisa considerar prazo de validade e lote junto com a quantidade, já que um insumo vencido não pode simplesmente ser somado ao estoque disponível. Nesse segmento, o cálculo errado não gera só falta de material, gera descarte de produto que já entrou na linha.
– Indústria metalúrgica ou de máquinas: a estrutura de produto costuma ter múltiplos níveis (peça, subconjunto, produto final), o que torna o cálculo de necessidade bruta mais sensível a erro de cadastro. Nesse cenário, a capacidade ociosa de máquina costuma esconder um problema de sequenciamento que o MRP sozinho não resolve, mas que fica muito mais visível quando o cálculo de materiais já está correto.
– Distribuidora com produção própria ou fracionamento: mesmo sem fabricar do zero, calcular necessidade de reposição a partir da demanda real substitui a compra por estimativa, o mesmo princípio do MRP aplicado à revenda.
Se a sua operação se reconhece em algum desses cenários, o cálculo de MRP deixou de ser um diferencial e passou a ser uma necessidade operacional.
Por que o MRP funciona melhor integrado a um ERP?
Um MRP isolado resolve materiais, mas a decisão de comprar ou produzir também depende de caixa disponível, prazo de pagamento do fornecedor e previsão de vendas, informações que vivem em outras áreas da empresa. Quando o MRP roda dentro de um ERP, a ordem de compra gerada já nasce conectada ao financeiro e ao controle de estoque, sem depender de alguém exportar planilha de um sistema para outro.
Essa integração também resolve um gargalo comum: o MRP calcula a necessidade líquida corretamente, mas a ordem de compra fica represada porque o setor de compras só recebe a informação dias depois, manualmente. Em uma gestão da produção conectada, a ordem de compra ou de produção sai automaticamente no momento calculado, não no momento em que alguém lembra de repassar a informação.
O mesmo vale para a cadeia de suprimentos como um todo: um MRP que só existe dentro da fábrica não avisa o fornecedor com antecedência, mas um MRP integrado ao ERP pode disparar o pedido de compra no exato momento em que o cálculo indica a necessidade, reduzindo a distância entre calcular e agir.
Há ainda um ponto que raramente aparece nas explicações sobre MRP: o cálculo depende do. Uma previsão de vendas errada entra no MRP e sai como necessidade de material errada, mesmo que o cálculo em si esteja perfeito. É por isso que a integração entre vendas, produção e materiais importa mais do que o cálculo isolado: o MRP só é tão bom quanto o dado que alimenta o plano de produção.
Conclusão
O MRP responde a uma pergunta específica e recorrente na indústria: o que comprar ou produzir, em qual quantidade e até quando, para que a produção não pare por falta de material. Isso não substitui a gestão de capacidade, o sequenciamento de ordens ou o controle financeiro da operação, mas sem esse cálculo funcionando bem, nenhum desses outros controles tem um ponto de partida confiável.
É por isso que o MRP costuma aparecer como parte de um ERP, e não como um sistema separado: a necessidade de material calculada precisa virar ordem de compra, entrar no fluxo de caixa e refletir no controle de estoque, tudo no mesmo lugar.
O ERP WebMais conecta esse cálculo à produção, ao estoque e ao financeiro em uma única operação, para que a indústria pare de descobrir a falta de material só quando a linha já parou. Para ver como isso funciona na prática, é possível solicitar uma demonstração gratuita e testar o cálculo de necessidade de materiais na sua própria estrutura de produto.
FAQ
O MRP substitui o ERP?
Não. O MRP calcula materiais, e o ERP integra materiais, produção, compras, vendas e financeiro em um único sistema. Na prática, a maioria dos ERPs modernos já inclui o cálculo de MRP como um dos seus módulos, então a pergunta raramente é MRP ou ERP, e sim se o ERP escolhido tem um módulo de MRP confiável.
Toda indústria precisa de um MRP?
Toda indústria que produz mais de um item com estrutura de materiais própria se beneficia do cálculo, mas o ganho real aparece quando o mix de produtos e o número de componentes já tornam o controle manual pouco confiável. Uma operação com poucos itens e demanda estável pode continuar funcionando com controle simples por mais tempo.
Qual a diferença entre MRP e PCP?
O MRP calcula quanto comprar ou produzir de cada material, enquanto o PCP usa esse resultado para decidir a ordem de sequenciamento das ordens de produção no chão de fábrica. O MRP alimenta o PCP, mas os dois respondem a perguntas diferentes.
Um MRP funciona sem informatização, só em planilha?
Funciona em pequena escala, com poucos itens e baixa variação de demanda, mas o cálculo cresce em complexidade a cada componente e nível de estrutura de produto adicionado. A maioria das operações que tentam manter isso em planilha acaba com dados defasados antes de terminar de atualizar a próxima rodada de cálculo.
Quanto tempo leva para implementar um MRP?
O tempo varia principalmente conforme a qualidade dos dados de entrada: uma empresa com estrutura de produto e estoque já organizados implementa em semanas, enquanto uma empresa que precisa levantar essas informações do zero pode levar alguns meses só na etapa de cadastro.
O MRP também serve para distribuidoras?
Serve, adaptado: uma distribuidora não fabrica o item final, mas pode aplicar a mesma lógica de cálculo para decidir quanto comprar de cada produto com base na demanda real de reposição, em vez de comprar por estimativa ou por hábito.


