- O que é planejamento de produção?
- Por que o planejamento de produção é importante para a indústria?
- Quais são as etapas do planejamento de produção?
- Como montar um cronograma de produção na prática?
- O que muda quando a empresa ignora o planejamento de capacidade?
- Quais setores participam do planejamento de produção?
- Quais os benefícios do planejamento de produção estruturado?
- Como a tecnologia ajuda no planejamento de produção?
- Conclusão
- FAQ
Planejamento de produção define o que fabricar, quando e com quais recursos, alinhando a demanda de vendas à capacidade da fábrica. Ele organiza previsão, materiais e mão de obra para entregar no prazo sem parar a linha nem gerar estoque parado.
A linha para porque faltou uma matéria-prima que ninguém pediu a tempo. O pedido do cliente atrasa porque duas ordens de produção grandes caíram na mesma semana na mesma máquina. A equipe de compras descobre a falta de insumo só quando o estoque já zerou.
Esses três cenários têm a mesma origem: decisão de produção tomada sem planejamento estruturado, reagindo ao que já aconteceu em vez de antecipar o que vai acontecer.
Este artigo mostra como sair desse ciclo reativo, com as etapas reais do planejamento de produção, exemplos numéricos de como cada decisão afeta prazo e custo, e onde a tecnologia entra para automatizar essa conta.
O que é planejamento de produção?
Planejamento de produção é o processo de organizar, com antecedência, o que uma fábrica vai produzir, em que quantidade e em qual prazo, considerando a demanda esperada e os recursos realmente disponíveis para atendê-la.
Ele existe para que a decisão de produzir não dependa de reação a pedido urgente nem de estoque parado esperando venda.
Para aprofundar cada peça desse processo, vale entender primeiro os três elementos que qualquer planejamento de produção precisa responder, e depois como eles se conectam em uma sequência de etapas.
Esses três elementos formam os pilares do planejamento: o que produzir, quando produzir e com quais recursos produzir.
- O que produzir: os itens e as quantidades exatas de cada produto, definidos a partir da previsão de vendas e dos pedidos já confirmados em carteira.
- Quando produzir: os prazos de início e término de cada ordem, calculados de trás para frente a partir da data de entrega prometida ao cliente.
- Com quais recursos: as máquinas, os materiais e a equipe necessários para cumprir aquele volume dentro do prazo definido.
Esse processo faz parte de um conjunto maior de decisões conhecido como PCP Planejamento e Controle da Produção, que também cobre o controle do que já foi produzido.
O planejamento de produção é a parte que decide antes de a ordem ser liberada para a fábrica; o controle é o que acontece depois, no chão de fábrica.
Por que o planejamento de produção é importante para a indústria?
Uma fábrica sem planejamento estruturado não fica parada por falta de demanda. Ela perde capacidade produtiva mesmo tendo pedido para atender, porque a decisão de quando produzir o quê chega tarde demais para ser eficiente.
O tamanho desse problema aparece nos números da própria indústria brasileira. A Utilização da Capacidade Instalada (UCI) do setor ficou em 70% em julho de 2026, segundo a Sondagem Industrial da CNI. A pesquisa consultou 1.407 empresas industriais entre 3 e 12 de agosto daquele ano.
Isso significa que a indústria utilizava, em média, 70% de sua capacidade instalada no período medido. Os 30 pontos percentuais restantes representam capacidade não utilizada segundo esse indicador, mas não significam necessariamente capacidade que poderia ser convertida em produção de imediato.
A causa pode vir de demanda mais fraca, disponibilidade de insumos, manutenção, mix de produtos ou desequilíbrio de carga entre linhas e turnos, o tipo de perda que o planejamento de capacidade existe justamente para evitar (mais adiante neste artigo, com exemplo numérico).
Quando o planejamento funciona, o efeito aparece em três frentes: menos hora extra e frete expresso para corrigir atraso, e menos capital parado em estoque de segurança inflado por insegurança na previsão.
O prazo de entrega também melhora: a área comercial consegue prometer com confiança, porque ele reflete a capacidade real da fábrica, não uma estimativa otimista.
Quais são as etapas do planejamento de produção?
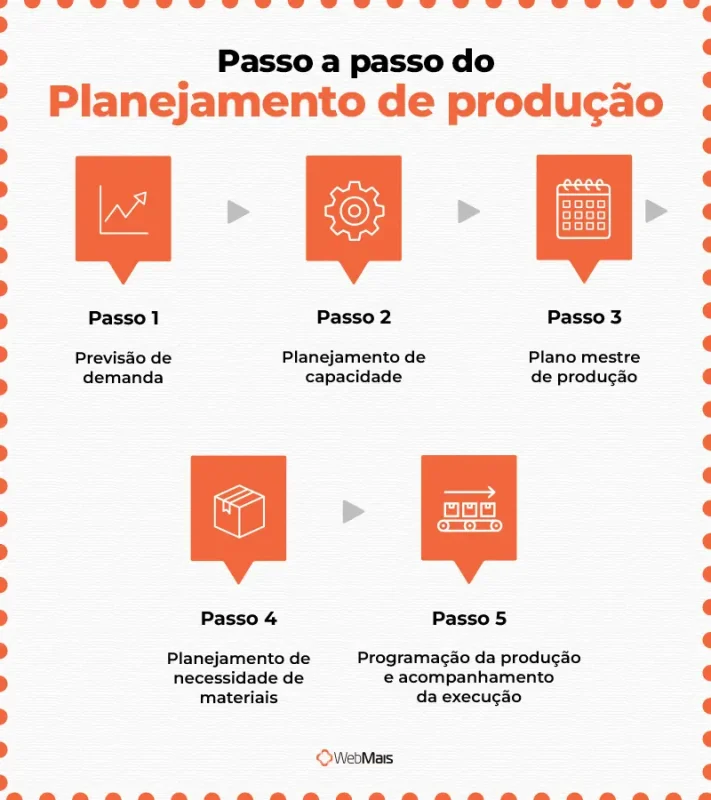
Neste artigo, organizamos o planejamento de produção em cinco etapas encadeadas: previsão de demanda, planejamento de capacidade, plano mestre de produção, planejamento de necessidade de materiais e programação da produção.
Cada etapa alimenta a seguinte, e um erro em uma etapa inicial se propaga para todas as posteriores.
A nomenclatura e a ordem exata podem variar conforme o modelo de gestão da empresa e o nível de planejamento, mas a lógica geral se mantém: transformar demanda em plano, validar recursos, calcular materiais e programar a execução.
Previsão de demanda
A previsão de demanda estima quanto a empresa vai vender em cada período futuro, cruzando histórico de vendas, sazonalidade e pedidos já confirmados em carteira. Ela é o ponto de partida de todo o planejamento porque as etapas seguintes calculam recursos em cima desse número.
Uma previsão que ignora sazonalidade tende a errar para os dois lados no mesmo ano: superestima em mês fraco, gerando estoque parado, e subestima em mês forte, gerando falta. O ajuste fino vem de revisar a previsão com dados recentes, não só com a média histórica do ano inteiro.
Planejamento de capacidade
Planejamento de capacidade é a etapa que compara as horas de produção necessárias para cumprir o volume previsto com as horas realmente disponíveis em cada linha, máquina ou centro de trabalho. Ele não avalia a fábrica como um todo, avalia recurso por recurso.
Essa distinção importa porque a fábrica pode ter capacidade total suficiente e ainda assim travar, se a carga estiver mal distribuída entre os centros de trabalho.
Um centro sobrecarregado vira gargalo e atrasa a entrega mesmo com outro centro ocioso ao lado. Mais adiante neste artigo há um exemplo numérico completo desse cenário.
Plano mestre de produção (PMP)
O Plano Mestre de Produção (PMP), também chamado de MPS (Master Production Schedule), é o documento que detalha quanto de cada produto acabado será fabricado e em qual período, já validado contra a capacidade disponível da etapa anterior. Ele trabalha com produto final, não com os componentes que entram nele.
O PMP é o que conecta a previsão de vendas ao chão de fábrica de forma concreta: em vez de “vender por volta de 3.000 unidades este mês”, ele define “produzir 700 unidades na semana 1, 800 na semana 2, 750 na semana 3 e 750 na semana 4”.
Esse detalhamento já considera lote mínimo de produção e a folga real de capacidade de cada linha, e é o que a etapa seguinte usa como entrada.
Saiba mais sobre como montar esse documento no guia completo de plano mestre de produção.
Planejamento de necessidade de materiais (MRP)
O MRP (Material Requirements Planning, ou Planejamento das Necessidades de Materiais) é o cálculo que traduz o plano mestre de produção em quantidade exata de matéria-prima e componentes a comprar ou produzir, e em qual data cada item precisa estar disponível.
O mecanismo é sempre o mesmo, item por item da estrutura do produto: a necessidade bruta de cada componente (quantidade do PMP multiplicada pela quantidade usada por unidade) menos o que já existe em estoque ou está a caminho, o chamado recebimento programado, resulta na necessidade líquida.
Na prática, esse cálculo também pode considerar estoque de segurança, lote mínimo, perdas e outras políticas definidas no cadastro do item, além do lead time de reposição.
É essa conta, repetida para cada nível da lista de materiais do produto, que o MRP automatiza.
O resultado prático dessa conta é a data limite para disparar cada compra, contando o lead time do fornecedor de trás para frente a partir da data em que o material precisa estar na linha. Veja como aplicar esse cálculo de necessidade de compra no dia a dia da fábrica.
Programação da produção e acompanhamento da execução
Programação da produção é a etapa final do planejamento: sequenciar as ordens de produção em cada máquina e definir qual ordem entra primeiro quando há disputa pelo mesmo recurso. Essa parte ainda é planejamento, porque acontece antes de a ordem ser liberada para o chão de fábrica.
Depois da liberação, começa o acompanhamento da execução: registrar o que de fato foi produzido, comparado ao que foi planejado.
Esse apontamento de produção tem função direta: é o dado que alimenta a próxima rodada de planejamento. Sem ele, a previsão de demanda do próximo ciclo repete o erro do ciclo anterior, porque ninguém mediu onde o plano e a realidade divergiram.
Como montar um cronograma de produção na prática?
Um cronograma de produção define, com data e responsável, cada etapa entre a liberação da ordem e a entrega do produto acabado, incluindo o momento exato de disparar a compra de matéria-prima. Ele é o que transforma o MRP e o plano mestre de produção em uma linha do tempo executável.
O ponto que mais separa cronograma bem feito de cronograma decorativo é quando a compra de insumo é disparada. Veja o efeito dessa única decisão em um pedido real:
Uma indústria de porte médio, faturamento mensal em torno de R$ 1,5 milhão, recebe um pedido de 3.000 unidades de um item que consome 0,8 kg de matéria-prima cada, prazo de entrega de 15 dias.
O estoque disponível no início é de 900 kg, o fornecedor da matéria-prima trabalha com lead time padrão de 10 dias, e a produção desse lote leva 4 dias, contados a partir do dia seguinte à chegada da matéria-prima.
| Indicador | Sem cronograma estruturado | Com cronograma baseado em PMP e MRP |
| Necessidade líquida de matéria-prima | 1.500 kg (2.400 kg necessários menos 900 kg em estoque) | 1.500 kg (mesmo cálculo, feito com antecedência) |
| Dia do disparo da compra | Dia 8, quando o insumo já falta na linha | Dia 1, assim que o PMP aprova o lote |
| Prazo de entrega do fornecedor | 6 dias, com frete expresso | 10 dias, frete padrão |
| Dia de chegada da matéria-prima | Dia 14 | Dia 11 |
| Produção do lote (4 dias) | Dia 15 a dia 18 | Dia 12 a dia 15 |
| Custo adicional de frete | 35% acima do frete padrão | Nenhum |
| Dia de expedição | Dia 18 | Dia 15 |
| Atraso na entrega ao cliente (prazo de 15 dias) | 3 dias | Nenhum |
| Multa contratual (2% sobre pedido de R$ 90 mil) | R$ 1.800 | R$ 0 |
A diferença entre as duas colunas não está na quantidade de matéria-prima, que é idêntica nos dois cenários. Está em quando a informação chegou.
No cenário planejado, o MRP identifica a necessidade líquida já no primeiro dia; o que muda o resultado é o cronograma ter, ou não, disparado a ação naquele momento, e isso se propaga por toda a linha do tempo até a expedição.
Uma ferramenta comum para visualizar esse cronograma é o gráfico de Gantt, que mostra cada etapa em uma linha do tempo e deixa visível qualquer sobreposição de prazo antes que ela vire atraso real.
O lead time de cada fornecedor entra direto nesse desenho, porque é ele que define o prazo limite retroativo de cada compra.
O que muda quando a empresa ignora o planejamento de capacidade?
Ignorar o planejamento de capacidade não significa que a fábrica vai ficar parada. Significa que a carga de produção vai se distribuir de forma desigual entre as linhas, criando gargalo artificial mesmo quando a capacidade total é suficiente para a demanda do período.
O exemplo a seguir usa uma fábrica com duas linhas de produção, cada uma com 400 horas de capacidade disponível no mês, 800 horas no total. A demanda do mês soma exatamente 800 horas de produção, dentro da capacidade total da fábrica.
Para simplificar, o exemplo considera que as duas linhas são tecnicamente capazes de produzir os mesmos itens, o que nem sempre acontece na prática por causa de roteiro de fabricação, ferramental ou qualificação da equipe.
| Indicador | Sem planejamento de capacidade | Com planejamento de capacidade |
| Critério de liberação das ordens | Ordem de chegada do pedido, sem checar carga por linha | Carga distribuída entre as linhas antes da liberação |
| Horas comprometidas na linha 1 (capacidade de 400h) | 600h, 150% de ocupação | 400h, 100% de ocupação |
| Horas comprometidas na linha 2 (capacidade de 400h) | 200h, 50% de ocupação | 400h, 100% de ocupação |
| Resultado | Linha 1 vira gargalo e atrasa pedidos; linha 2 fica ociosa | As duas linhas operam no limite da capacidade, sem gargalo |
A capacidade total da fábrica era suficiente nos dois cenários. O que faltou no primeiro foi checar a carga por linha antes de aceitar o prazo com o cliente, não checar se havia capacidade disponível de forma genérica.
É essa mesma distinção que explica por que o parque industrial brasileiro pode operar com 30% de ociosidade média e, ainda assim, ter fábricas específicas travadas em gargalo real: a média agregada não mostra o desequilíbrio linha a linha.
Já o OEE permite acompanhar a eficiência de cada linha, combinando disponibilidade, performance e qualidade. Acompanhar esse indicador por linha, não só pela fábrica inteira, ajuda a identificar onde a operação está perdendo capacidade antes que isso vire atraso visível para o cliente.
Quais setores participam do planejamento de produção?
Planejamento de produção depende de informação que vem de vendas, de compras, de produção e do financeiro, não só do PCP. Ele falha quando algum desses setores trabalha com dado desatualizado ou fora do ciclo dos demais.
- Vendas e comercial: fornecem a previsão de demanda e os pedidos confirmados que alimentam o plano mestre de produção.
- Compras: usam a necessidade líquida calculada pelo MRP para negociar prazo e volume com fornecedores de matéria-prima, sem depender de pedido de última hora.
- PCP e produção: transformam o plano em ordens de produção sequenciadas e executam o apontamento que realimenta o ciclo seguinte.
- Logística: ajusta a expedição e o transporte à data real de conclusão de cada lote, algo que depende diretamente do planejamento estar atualizado dentro da operação logística industrial.
- Financeiro: usa o cronograma de produção para projetar quando o custo de matéria-prima vai sair do caixa e quando a receita da venda vai entrar, alimentando o planejamento financeiro da operação.
Quando um desses setores trabalha com planilha separada, desconectada dos demais, o planejamento de produção vira um documento estático que ninguém atualiza depois da primeira semana. A integração entre eles é o que mantém o plano vivo.
Quais os benefícios do planejamento de produção estruturado?
Os benefícios de um planejamento de produção bem feito aparecem em custo, prazo e qualidade ao mesmo tempo, porque as três frentes dependem da mesma informação bem calculada.
- Redução de custo: menos hora extra emergencial, menos frete expresso e menos capital parado em estoque de segurança superdimensionado.
- Cumprimento de prazo: a data prometida ao cliente reflete a capacidade real da fábrica, não uma estimativa otimista da área comercial.
- Menos estoque parado: a compra de matéria-prima segue a necessidade líquida calculada pelo MRP, não uma reposição por intuição.
- Rastreabilidade para obrigações fiscais: o registro de consumo de insumo por ordem de produção, feito a partir da ficha técnica do produto, pode contribuir para a organização dos registros usados na apuração do Bloco K no SPED Fiscal, conforme a configuração do processo e do sistema.
- Previsibilidade para negociar com fornecedores: comprar com antecedência calculada, em vez de sob urgência, abre espaço para negociar preço e prazo em vez de aceitar a primeira condição disponível.
Esses ganhos não vêm de um software isolado. Vêm de o cálculo (previsão, capacidade, PMP, MRP) estar disponível a tempo de virar decisão, algo que muitas fábricas de porte médio ainda têm dificuldade de manter integrado entre os setores.
Como a tecnologia ajuda no planejamento de produção?
Fazer previsão de demanda, plano mestre e MRP em planilhas separadas pode funcionar em operações menores, mas o recálculo manual tende a ficar mais trabalhoso à medida que aumentam o número de itens, ordens e alterações, e mais sujeito a erro.
O risco de erro de digitação em uma conta de necessidade líquida vira risco de parar a linha.
Um ERP com módulo de produção mantém o estoque, o cadastro de produtos e as ordens de produção na mesma base.
Isso permite recalcular a necessidade de materiais automaticamente toda vez que um pedido novo entra ou um prazo muda, sem depender de alguém atualizar planilha por planilha.
Isso também abre espaço para acompanhar o desempenho da fábrica com dados reais, não com estimativa.
Relatórios de BI industrial cruzam o que foi planejado com o que foi de fato produzido e comprado, mostrando onde o plano diverge da execução antes que essa diferença vire prejuízo recorrente.
Conclusão
Planejar a produção não é apenas decidir o que fabricar. É transformar demanda em um plano que considere capacidade, materiais, prazos e recursos disponíveis antes de a ordem ser liberada para a fábrica.
Quando esses dados ficam separados em planilhas, cada alteração de pedido, estoque ou prazo exige recalcular tudo de novo. Com as informações integradas entre vendas, compras, produção e financeiro, o planejamento se atualiza junto com a operação, não depois dela.
É exatamente essa integração que o ERP WebMais para indústria entrega: estoque, compras, ordens de produção e financeiro na mesma base, recalculando a necessidade de materiais conforme os dados de estoque, pedido e produção são atualizados.
O sistema soma ao planejamento de produção o controle do orçamento de venda, do financeiro e da nota fiscal de saída, tudo na mesma base. Peça uma demonstração gratuita e veja como isso funciona na prática da sua fábrica.
FAQ
O que é MRP e qual a relação dele com o planejamento de produção?
MRP é o cálculo que transforma o plano mestre de produção em quantidade exata de matéria-prima e componentes a comprar, e em que data cada um precisa chegar. Ele é uma das cinco etapas do planejamento de produção, especificamente a que trata de materiais, não de mão de obra ou de máquina.
Qual a diferença entre PCP e planejamento de produção?
PCP (Planejamento e Controle da Produção) é o conjunto completo de decisões, que inclui planejar antes de produzir e controlar depois de produzir. O planejamento de produção é a metade de antes: previsão, capacidade, plano mestre e materiais. O controle é a parte de depois, com apontamento e ajuste do que foi executado.
Como calcular a capacidade produtiva de uma linha de produção?
A capacidade produtiva de uma linha se calcula multiplicando o número de horas disponíveis no período (turnos vezes dias úteis) pela eficiência real da linha, geralmente abaixo de 100% por causa de parada para setup, manutenção e refugo.
O resultado é a capacidade líquida disponível para comparar com a carga de ordens planejadas.
Planejamento de produção faz sentido para indústria de pequeno e médio porte?
Faz. Mesmo uma indústria pequena ou média pode se beneficiar do planejamento estruturado, principalmente quando estoque, capacidade e compras ainda são controlados por planilhas ou processos pouco integrados.
A diferença está na complexidade da ferramenta: uma indústria de porte médio pode rodar bem o cálculo de MRP em um ERP simples, sem precisar de um sistema de planejamento avançado de grande porte.
Com que frequência o planejamento de produção deve ser revisado?
A previsão de demanda e o plano mestre costumam ser revisados semanalmente ou a cada novo pedido relevante, já que mudam com a carteira de vendas. O planejamento de capacidade é revisado com menor frequência, geralmente mensal, salvo quando entra ou sai uma máquina ou turno da operação.
Quais indicadores acompanhar depois de implementar o planejamento de produção?
Os indicadores mais diretos são a aderência entre o que foi planejado e o que foi produzido, o percentual de pedidos entregues no prazo original e o OEE por linha de produção. Os três juntos mostram se o plano está sendo seguido e se a capacidade calculada bate com a capacidade real.


