- O que é PCM na manutenção?
- Para que serve o PCM?
- Quais são as fases do PCM?
- Quais são os 3 pilares do PCM?
- Quais tipos de manutenção o PCM organiza?
- Quais indicadores o PCM acompanha?
- O que a NR 12 exige do registro de manutenção
- Como implantar o PCM em 7 passos
- O que faz um analista de PCM?
- Planilha, software de manutenção ou ERP: onde rodar o PCM?
- Conclusão
- FAQ
PCM na manutenção é o planejamento e controle das atividades de manutenção: a função que decide o que manter, quando e com quais recursos em cada máquina. Ele troca o conserto de emergência por uma rotina planejada, com menos paradas e custo previsível.
Início de semana, 7h40. A extrusora da linha 2 para no meio de um pedido grande, o mecânico descobre que o rolamento de reposição acabou no mês passado e ninguém repôs, e o comprador sai atrás de um fornecedor que entregue ainda hoje, pagando o preço que ele pedir.
No fim do dia, a máquina volta, o pedido atrasa e ninguém registra o que aconteceu.
Esse ciclo se repete em muita fábrica de porte médio porque a manutenção vive de memória, grupo de mensagem e boa vontade da equipe. Com 30, 40 máquinas rodando em dois turnos, ninguém consegue lembrar de tudo.
O PCM na manutenção existe para quebrar esse ciclo: ele organiza o que precisa ser feito antes da falha, garante peça e técnico no momento certo e mede o resultado para corrigir o plano.
Colocar o PCM de pé passa por entender suas fases e pilares, classificar a criticidade das máquinas, acompanhar indicadores com exemplos calculados, cumprir o que a NR 12 exige do registro de manutenção e implantar o processo sem travar a produção.
O que é PCM na manutenção?
PCM é a sigla de planejamento e controle da manutenção, a área que organiza todas as atividades de manutenção de uma empresa para que as máquinas estejam disponíveis quando a produção precisa delas. Ele define o que deve ser feito em cada equipamento, prepara os recursos, agenda a execução e acompanha os resultados.
Manutenção é a função que preserva ou recupera as condições de operação dos equipamentos; o PCM é a função que planeja, programa e controla essa manutenção.
Na prática, o PCM funciona como o cérebro do setor. A equipe técnica executa o reparo, a lubrificação e a inspeção; o PCM decide quais dessas tarefas entram na semana, em que ordem, com quais peças e em qual janela de parada, de acordo com o que é mais crítico para a operação.
Esse papel muda a lógica do setor. A empresa passa a trabalhar com um plano, e as falhas que ainda acontecem viram informação para ajustar esse plano. Para aprofundar, veja como o PCM funciona na prática, das fases aos indicadores e ao registro exigido por norma.
Onde o PCM fica na estrutura da empresa
Em indústrias maiores, o PCM pode ser estruturado como uma área própria, com planejadores, programadores e analistas, normalmente próxima da gestão de manutenção ou da gerência industrial. Quanto mais próxima da gerência, mais autonomia ele tem para negociar janelas de parada com a produção de igual para igual.
Em uma indústria de porte médio, é comum o PCM ser uma ou duas pessoas, às vezes o próprio supervisor de manutenção acumulando a função. Funciona, desde que exista tempo reservado para planejar. Quando o planejador também atende toda emergência, o planejamento é o primeiro a ser abandonado.
A lógica do PCM vale para qualquer programa de manutenção industrial, do mais simples ao mais sofisticado. De uma empresa para outra, muda o tamanho da estrutura; o método continua o mesmo.
Para que serve o PCM?
O PCM serve para aumentar a disponibilidade das máquinas, reduzir paradas não planejadas e tornar o custo de manutenção previsível, organizando a manutenção por prioridade em vez de urgência. Ele transforma a manutenção de um centro de gasto reativo em uma função que protege a capacidade de produção.
Na rotina de uma fábrica, isso aparece em decisões concretas. O PCM define que a troca de correias da prensa acontece no sábado, quando a linha já está parada, em vez de na terça à tarde, no meio de um lote. Ele garante que o kit de peças esteja separado antes de o mecânico chegar à máquina.
Os objetivos práticos do PCM podem ser resumidos em cinco frentes:
- Disponibilidade: manter os equipamentos prontos para produzir durante todo o tempo que a produção programou para cada um.
- Confiabilidade: aumentar o intervalo entre falhas, atacando as causas das quebras que se repetem.
- Custo: evitar compras emergenciais, hora extra de reparo e troca de peças antes da hora.
- Segurança: garantir que intervenções sejam feitas com a máquina bloqueada, por pessoa autorizada e com registro.
- Informação: gerar histórico por equipamento para que as decisões de reforma, troca ou investimento sejam tomadas com base em histórico real de falhas e custos.
Essas frentes se reforçam. Com histórico confiável, o PCM enxerga qual máquina falha mais, ataca a causa, a disponibilidade sobe e o custo cai. É esse ciclo que as fases do PCM organizam.
Quais são as fases do PCM?
As fases do PCM são três: planejamento, programação e controle. O planejamento define o que fazer e com quais recursos, a programação decide quando e quem executa, e o controle mede o que foi feito para corrigir o plano seguinte.
Muita empresa trata planejar e programar como sinônimos, e é aí que a agenda da manutenção desmorona. Uma tarefa pode estar muito bem planejada e, mesmo assim, não ter data possível porque a peça ainda não chegou ou porque a máquina não pode parar naquela semana.
Na rotina, as três fases ficam dentro de um fluxo maior: a solicitação chega, é planejada, programada, executada pela equipe técnica, encerrada no controle e analisada, e essa análise volta para o planejamento seguinte. A execução é da equipe técnica; o PCM cuida de tudo o que vem antes e depois dela.
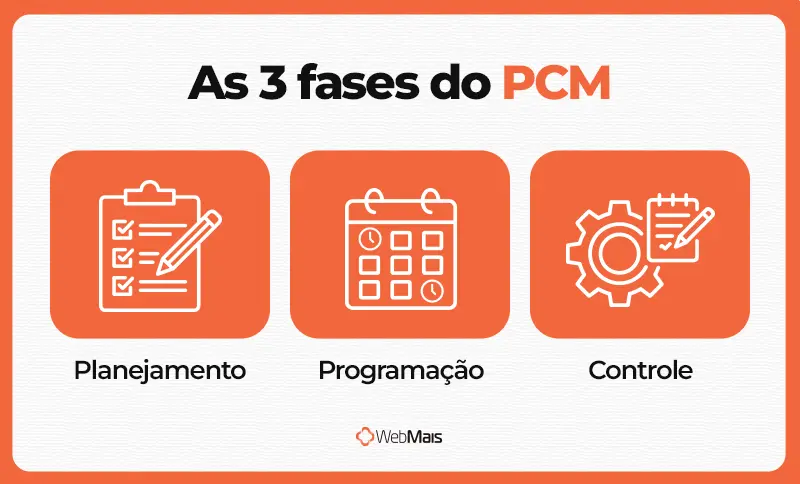
1. Planejamento
Planejamento é a fase que responde o que será feito, como, em quanto tempo e com quais materiais em cada intervenção. O resultado é uma ordem de serviço preparada: tarefa descrita, procedimento de segurança, estimativa de horas de trabalho da equipe (HH), ferramentas e lista de peças.
O HH estimado é o dado que mais se perde em empresas sem PCM, e é ele que permite saber se a equipe tem capacidade para a carga da semana. Uma troca de rolamento que leva 3 HH para um mecânico sozinho pode exigir 2 pessoas por 2 horas se o acesso for difícil, e essa diferença muda a programação inteira.
No planejamento também entram os planos de manutenção preventiva de cada ativo, com periodicidade definida pelo fabricante ou pelo histórico de falhas. A padronização das tarefas em um procedimento operacional padrão evita que cada técnico faça a mesma manutenção de um jeito diferente.
2. Programação
Programação é a fase que encaixa as ordens de serviço já planejadas no calendário, definindo data, turno e responsável de acordo com a capacidade da equipe e a janela liberada pela produção. Só entra na programação a ordem que está pronta para executar: planejada, com peça disponível e com parada negociada.
A programação costuma ser semanal e precisa conversar com o planejamento e controle da produção. Se o PCP planeja três turnos cheios na extrusora durante a semana inteira, a preventiva só cabe no domingo ou em uma troca de setup já prevista.
Visualizar essa agenda em um gráfico de Gantt ajuda a enxergar conflitos antes que eles aconteçam, como duas ordens disputando o mesmo eletricista no mesmo turno ou uma preventiva marcada em cima de um pedido prioritário.
3. Controle
Controle é a fase que registra o que foi executado, compara com o que foi programado e transforma esse histórico em indicadores. Aqui a ordem de serviço é encerrada com horas reais, peças usadas, causa da falha e condição em que a máquina ficou.
O controle é a fase em que o PCM aprende com o próprio histórico. Se a mesma bomba falhou três vezes em dois meses, o problema deixa de ser “consertar a bomba” e passa a ser investigar a causa, com ferramentas como o diagrama de Ishikawa.
As três fases formam um ciclo, e o controle alimenta o planejamento da semana seguinte. Esse ciclo se apoia em três pilares.
Quais são os 3 pilares do PCM?
Os 3 pilares do PCM são pessoas, processos e ativos. Pessoas executam e planejam a manutenção, processos padronizam como cada atividade é feita e registrada, e ativos são os equipamentos que o PCM precisa manter disponíveis e confiáveis.
Há referências que apresentam tecnologia no lugar de ativos como terceiro pilar, e as duas abordagens se conciliam: a tecnologia (planilha, software de manutenção, sensores) é o meio que sustenta os três pilares, enquanto os ativos são o objeto da gestão. Sem ativos cadastrados e classificados, nenhuma ferramenta tem o que gerenciar.
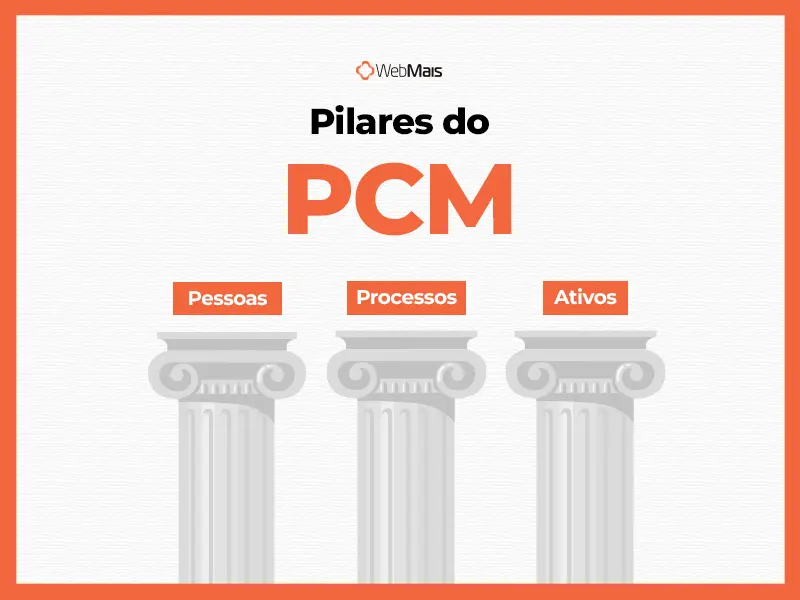
1. Pessoas
O pilar de pessoas envolve técnicos, planejadores, supervisores e também os operadores de produção. Técnicos precisam de capacitação na máquina e em segurança; planejadores precisam de tempo protegido para planejar; operadores precisam saber reconhecer e relatar sinais de falha, como ruído, vibração e aquecimento.
A NR 12 exige que intervenções em máquinas sejam feitas por profissionais capacitados, qualificados ou legalmente habilitados e formalmente autorizados pelo empregador. Na prática, uma matriz de competências e autorizações ajuda a controlar quem está habilitado a intervir em cada máquina.
2. Processos
O pilar de processos define como uma solicitação vira ordem de serviço, como a ordem é planejada, programada, executada e encerrada. É ele que garante que toda intervenção deixe rastro, inclusive o reparo rápido de cinco minutos que ninguém costuma anotar.
Processo claro também evita a disputa diária entre manutenção e produção. Quando existe regra definida para prioridade (por exemplo, classe de criticidade da máquina combinada com o impacto da falha), a fila deixa de ser decidida por quem grita mais alto.
3. Ativos
O pilar de ativos começa por um cadastro organizado dos equipamentos, cada um com uma TAG, que é o código único que identifica o ativo e sua posição na planta (por exemplo, EXT02 para a extrusora da linha 2). A TAG permite acumular histórico por máquina mesmo quando ela muda de linha.
Com o cadastro pronto, cada ativo recebe uma classificação de criticidade e uma estratégia de manutenção própria. Isso evita o erro de tratar todos os equipamentos industriais com o mesmo nível de atenção, o que desperdiça recursos nos menos importantes e deixa os críticos descobertos.
Pessoas, processos e ativos só funcionam juntos. O próximo passo é entender quais tipos de manutenção o PCM combina para cada ativo.
Quais tipos de manutenção o PCM organiza?
Para fins práticos, a manutenção que o PCM coordena pode ser organizada em seis categorias principais: corretiva não planejada, corretiva planejada, preventiva, preditiva, detectiva e manutenção autônoma.
Autores e normas classificam esses tipos de formas diferentes. Cada ativo recebe a combinação que faz sentido para sua criticidade, e a meta é reduzir a fatia da corretiva não planejada, a mais cara e a que mais desorganiza a operação.
O que separa esses tipos é quem define o momento da intervenção: a própria falha, o calendário, um dado medido ou o operador. O comparativo entre manutenção preventiva e corretiva aprofunda o custo de cada escolha.
Corretiva não planejada e corretiva planejada
Corretiva não planejada é o reparo feito depois que a máquina quebra, sem aviso. É a que gera parada inesperada, compra de urgência e hora extra, justamente os custos que o PCM existe para reduzir. Em uma fábrica sem plano, ela costuma ocupar a maior parte da agenda da equipe.
Corretiva planejada é o reparo de um defeito já identificado que ainda não impede a operação, como um vazamento pequeno ou um ruído anormal, programado para a próxima janela de parada. A falha existe, mas a empresa escolhe quando consertar, e essa escolha costuma custar bem menos.
Preventiva por tempo e por uso
Preventiva é a intervenção programada antes da falha, com base em um intervalo definido. O intervalo pode ser por tempo (a cada 30 dias) ou por uso (a cada 500 horas de operação medidas no horímetro, ou a cada 100 mil ciclos).
A escolha entre tempo e uso faz diferença real. Uma máquina que roda em um turno em janeiro e em três turnos em outubro desgasta três vezes mais no segundo período, e uma preventiva só por calendário chega atrasada justamente quando a máquina mais precisa dela.
Preditiva
Preditiva é a manutenção baseada no monitoramento da condição real do equipamento, com técnicas como análise de vibração, termografia e análise de óleo. A intervenção acontece quando o dado indica degradação.
Ela se paga quando o custo do monitoramento é menor do que o custo das paradas que evita, o que normalmente vale para máquinas críticas e de alto valor. Para ativos de baixa criticidade, a preventiva simples costuma resolver.
Detectiva
Detectiva é a inspeção de sistemas de proteção que só atuam em situação de emergência, como botões de parada de emergência, pressostatos de segurança, válvulas de alívio e sensores de cortina de luz. Essas falhas são chamadas de ocultas, porque o equipamento continua produzindo normalmente mesmo com a proteção inoperante.
O risco é descobrir que o dispositivo não funciona justamente no dia em que ele é acionado. Por isso, o PCM agenda testes periódicos desses sistemas, mesmo que eles nunca tenham apresentado defeito.
Manutenção autônoma e TPM
Manutenção autônoma é o conjunto de cuidados básicos feitos pelo próprio operador, como limpeza, inspeção visual, reaperto e lubrificação simples. Ela é um dos pilares da TPM (manutenção produtiva total), metodologia de origem japonesa, ligada ao lean manufacturing, que envolve toda a organização.
Na formulação tradicional da TPM, a meta é buscar zero quebra, zero defeito e zero acidente, e a manutenção autônoma é a parte dela que acontece todo dia, na mão de quem opera a máquina.
Na relação com o PCM, a manutenção autônoma libera os técnicos para tarefas especializadas e vira a primeira linha de detecção. O operador que limpa a máquina todo dia é quem percebe primeiro o vazamento que vira corretiva planejada. Programas de 5S costumam ser a porta de entrada para essa rotina.
A combinação desses tipos é o que dá eficiência ao PCM. Para saber qual tipo aplicar em cada máquina, o primeiro passo é classificar a criticidade.
Como definir a criticidade dos equipamentos?
A criticidade de um equipamento é definida pelo efeito que a falha dele causa na operação. Uma matriz de criticidade avalia cada ativo em critérios como segurança, impacto na produção, qualidade, frequência de falha e custo de reparo, e classifica os equipamentos em classes A, B e C para orientar a estratégia de manutenção.
A lógica é parecida com a da curva ABC de estoque: concentrar esforço onde o impacto é maior. Para uma fábrica com 40 ou 60 máquinas, essa é a resposta para a pergunta que trava muita implantação: “por onde eu começo, se não dá para fazer plano para tudo de uma vez?”.
Exemplo de matriz de criticidade em uma indústria de embalagens
O exemplo a seguir é hipotético e usa notas de 1 (baixo impacto) a 3 (alto impacto).
Neste exemplo, foram adotadas duas regras. Qualquer nota 3 em segurança ou em produção leva o equipamento direto para a classe A. Sem essa nota, vale a soma dos cinco critérios: 12 ou mais é A, de 8 a 11 é B e até 7 é C. Cada empresa deve definir seus próprios critérios, pesos e cortes.
| Equipamento | Segurança | Produção | Qualidade | Frequência de falha | Custo de reparo | Soma | Classe | Estratégia sugerida |
| Extrusora (única, gargalo da linha) | 2 | 3 | 3 | 2 | 3 | 13 | A | Preventiva por uso, preditiva por vibração e termografia, peças críticas em estoque |
| Compressor de ar (único, alimenta toda a pneumática) | 2 | 3 | 1 | 2 | 2 | 10 | A (nota 3 em produção) | Preventiva por horas de operação, análise de óleo, estudo de redundância |
| Seladora (uma de três iguais) | 2 | 1 | 2 | 2 | 1 | 8 | B | Preventiva por calendário e corretiva planejada |
| Exaustor do almoxarifado | 1 | 1 | 1 | 1 | 1 | 5 | C | Corretiva, com inspeção visual na rota do operador |
O caso do compressor mostra por que o preço da máquina fica fora da conta. Ele custa uma fração do valor da extrusora, mas se parar, a linha inteira para junto, porque todos os atuadores pneumáticos dependem dele. Já a seladora, mesmo sendo uma máquina mais cara, tem duas irmãs que absorvem a produção enquanto ela está em reparo.
Equipamento que é o gargalo do processo quase sempre é classe A, porque cada hora parada nele é uma hora perdida da fábrica inteira. A matriz deve ser revisada quando a operação muda: uma máquina ganha redundância, uma linha nova entra ou o gargalo se desloca.
Quais indicadores o PCM acompanha?
Os principais indicadores do PCM são MTBF (tempo médio entre falhas), MTTR (tempo médio para reparo), disponibilidade, backlog, aderência à programação, percentual de corretiva não planejada e custo de manutenção sobre faturamento.
Juntos, eles mostram se as máquinas estão confiáveis, se a equipe dá conta da carga e quanto a manutenção pesa no resultado.
Como referência internacional, uma pesquisa de 2025 com mais de 600 líderes industriais nos Estados Unidos mostra que 67% admitem que suas empresas ainda dependem de manutenção reativa, e as plantas perdem em média 30 horas de produção por mês com paradas, a maior parte não planejada.
| Indicador | Fórmula | O que responde | Sinal de alerta |
| MTBF (tempo médio entre falhas) | Tempo total em operação ÷ número de falhas | De quanto em quanto tempo a máquina quebra | Queda mês a mês na mesma máquina |
| MTTR (tempo médio para reparo) | Tempo total de reparo ÷ número de reparos | Quanto tempo leva para a máquina voltar a produzir | MTTR alto em reparo simples indica espera por peça ou técnico |
| Disponibilidade | MTBF ÷ (MTBF + MTTR) | Percentual do tempo em que a máquina estava apta a produzir | Queda sem aumento de falhas aponta reparos mais lentos |
| Backlog | HH das ordens pendentes ÷ HH úteis da equipe por semana | Quantas semanas de trabalho estão acumuladas | Crescimento contínuo por vários meses |
| Aderência à programação | Ordens programadas executadas ÷ ordens programadas | Se o plano da semana é real ou só intenção | Emergências tomando o lugar das ordens programadas |
| Corretiva não planejada | HH em corretiva não planejada ÷ HH totais | Quanto da equipe vive apagando incêndio | Participação estável ou crescente mesmo com preventiva ativa |
| Custo de manutenção sobre faturamento | Custo total de manutenção ÷ faturamento bruto | Quanto a manutenção pesa no resultado | Alta sem melhora de disponibilidade |
A disponibilidade calculada por MTBF e MTTR considera só as paradas por falha. Se a empresa quiser o efeito combinado de paradas, velocidade e refugo, o indicador certo é o OEE, que conecta a manutenção ao resultado da produção.
Exemplo: o que o PCM muda nos números de uma máquina gargalo
O efeito do PCM fica claro quando se compara a mesma máquina em dois cenários. O exemplo a seguir é hipotético: uma indústria de embalagens com faturamento de R$ 1,5 milhão por mês, cuja extrusora é o gargalo da fábrica e opera 2 turnos de 8 horas, 22 dias por mês (352 horas programadas).
No cenário reativo, a extrusora falha 6 vezes no mês e cada reparo leva em média 5 horas. No cenário com PCM, as preventivas são feitas aos sábados, fora do horário programado, as peças críticas ficam em estoque e as falhas caem para 2, com reparo médio de 3 horas.
| Item | Sem PCM (reativo) | Com PCM |
| Horas programadas no mês | 352 h | 352 h |
| Falhas no mês | 6 | 2 |
| MTTR | 5 h | 3 h |
| Horas paradas por falha | 30 h | 6 h |
| Tempo em operação | 322 h | 346 h |
| MTBF | 53,7 h | 173 h |
| Disponibilidade | 91,5% | 98,3% |
| Valor de produção por hora da extrusora (R$ 1,5 milhão ÷ 352 h) | R$ 4.261 | R$ 4.261 |
| Valor potencial de produção não realizado pelas paradas | R$ 127,8 mil | R$ 25,6 mil |
A diferença é de 24 horas de produção por mês, o equivalente a cerca de R$ 102,3 mil em valor de produção não realizado, uma estimativa de receita potencial em risco. Com uma margem de contribuição de 30%, isso dá aproximadamente R$ 30,7 mil por mês em resultado.
Repare de onde veio a queda do MTTR. O erro intuitivo é achar que ele mede a habilidade do mecânico. Nas 5 horas do cenário reativo, o conserto em si levava cerca de 1,5 hora. O resto era espera: localizar o técnico, descobrir a peça, comprar e receber. O PCM derruba o MTTR principalmente eliminando essa espera.
Vale um alerta sobre a conta.
Esse valor só vira receita perdida de fato quando a extrusora é o gargalo, há demanda para tudo o que ela produz, não existe estoque para cobrir o pedido e a produção não pode ser recuperada depois.
Em uma máquina com capacidade ociosa, a hora parada vira atraso recuperável, e o ganho do PCM aparece mais em hora extra e custo de reparo do que em faturamento.
Backlog: como calcular e interpretar
Backlog é o volume de trabalho de manutenção pendente, expresso no tempo que a equipe levaria para executar tudo se não entrasse nenhuma ordem nova. Ele é calculado dividindo a soma de HH estimados das ordens abertas pelos HH que a equipe consegue entregar por semana.
O ponto que costuma ser esquecido é o fator de produtividade. Nenhum técnico dedica 100% da jornada a ordens de serviço: há deslocamento, busca de ferramentas, reunião e espera por liberação da máquina.
| Componente | Valor |
| Técnicos (mecânicos e eletricistas) | 4 |
| Jornada semanal por técnico | 44 h |
| HH brutos por semana (4 × 44) | 176 HH |
| Fator de produtividade | 70% |
| HH úteis por semana (176 × 0,70) | 123,2 HH |
| HH estimados nas ordens pendentes | 310 HH |
| Backlog (310 ÷ 123,2) | 2,5 semanas |
Não existe um número universal de backlog ideal. Muitas empresas usam uma faixa de referência entre 2 e 4 semanas, mas o valor adequado depende da criticidade dos ativos, da capacidade da equipe e da estabilidade da demanda, e a tendência importa mais que o valor isolado.
Backlog muito baixo pode indicar que a equipe tem capacidade disponível, mas também pode revelar ordens que não estão sendo registradas ou uma carteira mal alimentada. Backlog que cresce mês após mês indica falta de capacidade ou excesso de corretiva.
Indicadores só funcionam com registro confiável na origem. E, no caso da manutenção de máquinas, esse registro também é uma exigência legal.
O que a NR 12 exige do registro de manutenção
A NR 12, norma do Ministério do Trabalho e Emprego sobre segurança em máquinas e equipamentos, exige no item 12.11.2 que as manutenções sejam registradas em livro próprio, ficha ou sistema informatizado interno da empresa.
Esse registro precisa conter sete informações mínimas, e é exatamente o que uma ordem de serviço bem encerrada já entrega.
As sete informações exigidas pela norma são:
a) intervenções realizadas;
b) data de cada intervenção;
c) serviço realizado;
d) peças reparadas ou substituídas;
e) condições de segurança do equipamento;
f) indicação conclusiva quanto às condições de segurança da máquina;
g) nome do responsável pela execução.
O item 12.11.2.1 determina que esse registro fique disponível aos trabalhadores envolvidos na operação e na manutenção, à Comissão Interna de Prevenção de Acidentes e de Assédio (CIPA), ao SESMT e à Auditoria Fiscal do Trabalho.
Já o item 12.11.2.2 exige que as manutenções de itens que influenciam a segurança tenham cronograma de execução, no caso das preventivas, e descrição das técnicas de análise, no caso das preditivas.
Na prática, parte dos controles que o PCM organiza também atende a obrigações da NR 12, especialmente no registro e no planejamento das manutenções ligadas à segurança. Uma empresa que não mantém esses registros fica sujeita a questionamentos em uma fiscalização e perde uma evidência importante sobre as intervenções realizadas.
A NR 12 se aplica em regra às máquinas e equipamentos usados em atividade produtiva, com exclusões listadas no item 12.1.4, como equipamentos movidos por força humana ou animal e eletrodomésticos.
O item 12.11.1 acrescenta que a periodicidade da manutenção deve seguir o determinado pelo fabricante ou por profissional legalmente habilitado ou qualificado. Por isso, o plano de preventiva não pode ser inventado por conveniência: ele parte do manual e é ajustado pelo histórico.
Como a aplicação da NR 12 depende das características de cada máquina e da atividade, vale sempre consultar a versão vigente da norma e um profissional de segurança do trabalho.
Esse é um ponto em que planilhas soltas e reparos de corredor falham com frequência.
A mesma pesquisa da L2L mostra que 72% dos líderes industriais reconhecem a existência de “fábricas ocultas”, consertos não documentados que mascaram o tempo real de parada. Conserto sem registro deixa de existir para o indicador e para a fiscalização.
O modelo de ordem de serviço que o PCM adota deve ter campos para todos os itens da norma, inclusive os de segurança que a equipe técnica costuma pular.
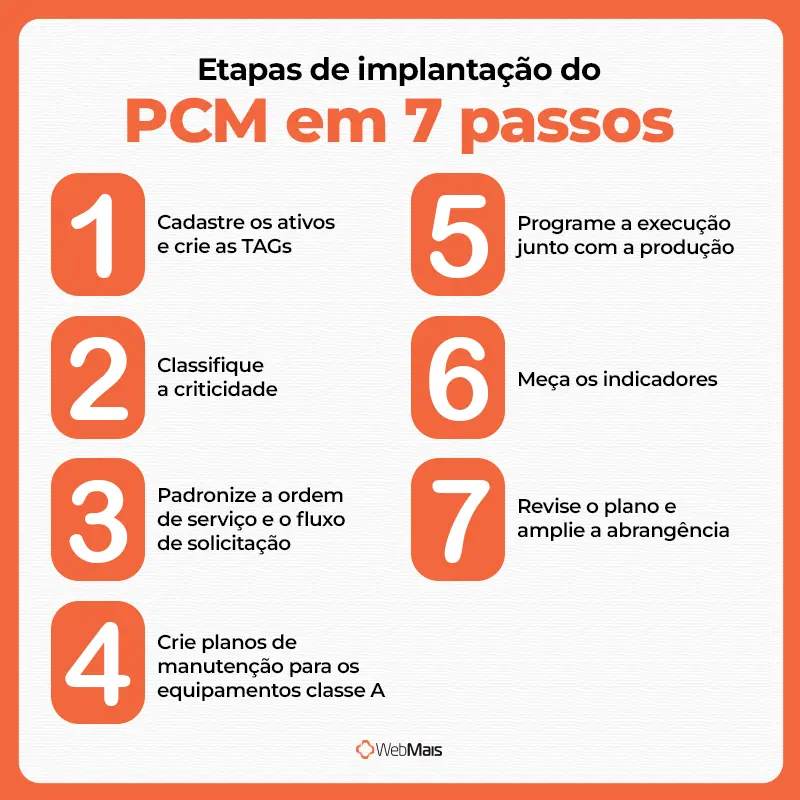
Como implantar o PCM em 7 passos
A implantação do PCM segue uma sequência: cadastrar os ativos, classificar a criticidade, padronizar a ordem de serviço, criar planos para os equipamentos críticos, programar a execução com a produção, medir indicadores e revisar o plano continuamente.
A ordem importa: começar pelo software ou pelo plano de todas as máquinas ao mesmo tempo é a causa mais comum de implantação que não sai do papel.
1. Cadastre os ativos e crie as TAGs
Levante todos os equipamentos da planta, com fabricante, modelo, localização e manual. Cada um recebe uma TAG única. O levantamento também atende ao item 12.18.1 da NR 12, que exige manter à disposição da fiscalização uma relação atualizada das máquinas e equipamentos.
2. Classifique a criticidade
Aplique a matriz de criticidade descrita acima e separe os ativos em classes A, B e C. A classe A define o piloto da implantação: são poucas máquinas, mas concentram a maior parte do risco de parada e dão resultado visível mais rápido.
3. Padronize a ordem de serviço e o fluxo de solicitação
Defina quem pode abrir uma solicitação, quem aprova, como ela vira ordem de serviço e quais campos são obrigatórios no encerramento, incluindo os exigidos pela NR 12. Sem esse fluxo, o controle não terá dado confiável.
4. Crie planos de manutenção para os equipamentos classe A
Monte os planos preventivos a partir do manual do fabricante e do histórico de falhas, com tarefas, periodicidade, HH estimado e lista de peças. Para cada peça crítica, defina um estoque mínimo no almoxarifado, para que a preventiva não dependa de compra de última hora.
5. Programe a execução junto com a produção
Estabeleça uma reunião semanal curta entre PCM e PCP para fechar as janelas de parada da semana seguinte. A programação só inclui ordens com peça separada e HH compatível com a capacidade da equipe.
6. Meça os indicadores
Comece com poucos indicadores bem medidos: MTBF, MTTR e disponibilidade das máquinas classe A, e o backlog da equipe. Acompanhar esses números junto com outros KPIs industriais mostra o efeito da manutenção no restante da operação.
7. Revise o plano e amplie a abrangência
A cada mês, analise as falhas que se repetiram, ajuste periodicidades e investigue causas com o ciclo PDCA. Esse é o motor da melhoria contínua aplicada à manutenção. Quando os equipamentos classe A estiverem estáveis, estenda os planos para a classe B.
Uma forma prática de conduzir a implantação é tratar os primeiros meses como um piloto restrito às máquinas classe A. Os resultados do piloto viram o argumento interno para ampliar o PCM, em vez de um projeto grande que tenta cobrir a fábrica toda e perde fôlego no caminho.
O que faz um analista de PCM?
O analista de PCM é o profissional responsável por planejar, programar e controlar as atividades de manutenção: ele monta os planos preventivos, prepara as ordens de serviço, organiza a agenda semanal com a produção e acompanha os indicadores de desempenho dos equipamentos.
O reparo fica com a equipe técnica; ao analista cabe garantir que ele aconteça no momento certo e com os recursos certos. Quando o analista acaba virando mais um mecânico no chão de fábrica, a função perde o sentido.
No dia a dia, a rotina do analista de PCM costuma incluir:
- Receber e priorizar solicitações de manutenção.
- Detalhar ordens de serviço com tarefas, HH estimado e lista de materiais.
- Verificar disponibilidade de peças e abrir requisição de materiais quando faltar algo.
- Montar a programação semanal e negociar janelas com o PCP.
- Encerrar ordens, conferir apontamentos e alimentar o histórico por equipamento.
- Calcular indicadores e apresentar a análise de falhas recorrentes para a gestão.
Em estruturas maiores, essas funções se dividem entre cargos diferentes: o planejador prepara as ordens, o programador monta a agenda, o analista cuida de indicadores e custos, e o engenheiro de confiabilidade investiga causas de falha.
Em uma indústria de porte médio, uma mesma pessoa costuma acumular tudo, e por isso precisa de tempo protegido do atendimento de emergências. Reservar as manhãs para planejamento e programação é uma regra simples que já muda o resultado.
O perfil que funciona combina conhecimento técnico de manutenção, organização e boa relação com a produção, já que boa parte do trabalho é negociar paradas. Formação técnica em mecânica, eletromecânica ou produção, e cursos específicos de PCM, são o caminho mais comum para a função.
Erros comuns ao implantar o PCM
Os erros mais comuns ao implantar o PCM são tentar planejar todas as máquinas de uma vez, deixar o planejador preso no atendimento de emergências e não encerrar as ordens de serviço com dados reais. Esses três erros sozinhos explicam boa parte das implantações que viram só um cronograma bonito na parede.
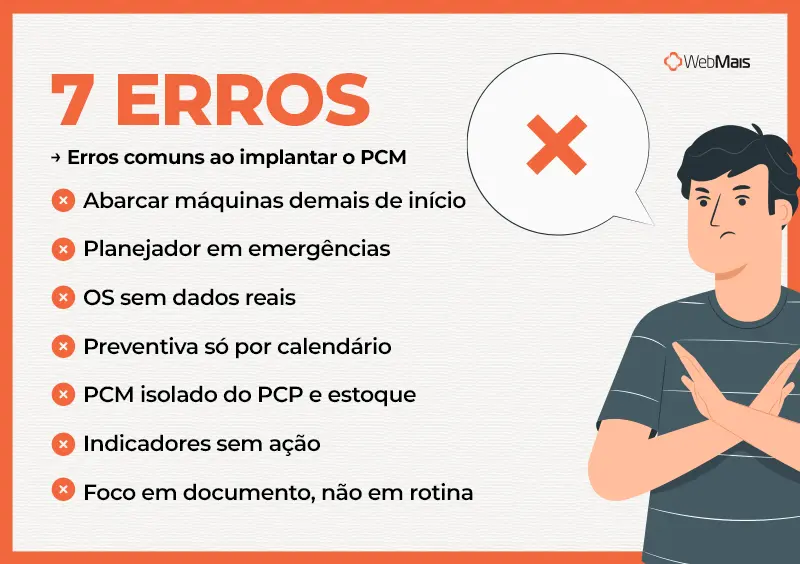
Planejar tudo ao mesmo tempo: criar planos para 60 equipamentos antes de estabilizar os 8 críticos gera uma carga de preventiva que a equipe não consegue cumprir. A aderência à programação despenca, e o time conclui que “PCM não funciona aqui”.
Planejador apagando incêndio: quando o responsável pelo PCM também atende toda quebra, o planejamento é sempre a tarefa adiada. O resultado é uma agenda que ninguém prepara.
Ordem de serviço sem encerramento: reparo feito e não registrado some do histórico. O MTBF parece melhor do que é, a causa da falha nunca é investigada e a empresa fica exposta perante a NR 12.
Preventiva só por calendário: manter o mesmo intervalo para máquinas cujo uso varia muito ao longo do ano gera manutenção antes da hora em meses fracos e atrasada nos meses de pico.
PCM isolado da produção e do almoxarifado: programação que não conversa com o PCP é cancelada na véspera, e plano sem peça em estoque vira compra de urgência, exatamente o custo que o PCM deveria evitar.
Indicador sem ação: medir MTBF todo mês sem mudar nada no plano gera só relatório. Cada indicador fora da meta precisa gerar uma decisão, mesmo que seja investigar mais.
Todos esses erros têm a mesma raiz: o PCM foi montado como documento e nunca virou rotina semanal. A ferramenta que sustenta essa rotina também influencia o resultado.
Planilha, software de manutenção ou ERP: onde rodar o PCM?
O PCM pode rodar em planilha, em um software de manutenção dedicado (CMMS) ou integrado ao ERP, e a escolha depende do número de ativos, da exigência de rastreabilidade e de quanto a manutenção precisa conversar com estoque, compras e custos.
Muitas indústrias de porte médio combinam um CMMS para as ordens de serviço com o ERP para peças, compras e custo, cada sistema fazendo o que faz melhor.
CMMS é a sigla em inglês para sistema computadorizado de gestão da manutenção, software especializado em planos, ordens de serviço, histórico por equipamento e indicadores como MTBF e MTTR. O ERP, por sua vez, é o sistema que concentra estoque, compras, financeiro e produção, onde nasce o custo real de cada intervenção.
| Critério | Planilha | Software de manutenção (CMMS) | ERP integrado |
| Custo de entrada | Baixo | Médio | Já existente, se a empresa usa ERP |
| Ordens de serviço e planos | Manual, sujeito a erro de versão | Especializado, com alertas e histórico | Depende do escopo do sistema |
| Estoque de peças de reposição | Controle paralelo, desatualizado | Algumas soluções têm almoxarifado próprio | Integrado ao controle de estoque, compras e requisições |
| Custo por equipamento ou centro de custo | Cálculo manual | Disponível em parte | Integrado ao financeiro e à contabilidade |
| Conexão com o plano de produção | Inexistente | Limitada | Integrada ao PCP e às ordens de produção |
| Indicado para | Poucos ativos, início de implantação | Muitos ativos e manutenção complexa | Integração da manutenção ao restante da gestão |
A planilha resolve o começo, mas não aguenta muito tempo: o histórico se perde entre versões e ninguém tem certeza de qual arquivo está certo.
O ponto de virada costuma aparecer quando a empresa precisa responder perguntas que cruzam áreas, como “quanto gastamos em peças na extrusora este ano?” ou “a preventiva de sábado vai conflitar com o pedido urgente?”. Essas respostas dependem de dados que estão fora da manutenção.
É nesse cruzamento que um ERP para indústria faz diferença: a peça que a manutenção consome sai do mesmo estoque que abastece a produção, a compra de reposição segue o fluxo de compras e o gasto é apropriado no centro de custo certo, sem planilha paralela.
Conclusão
O PCM é o que tira a manutenção do modo emergência e a transforma em uma função planejada, medida e registrada. Com ativos cadastrados, criticidade definida, ordens de serviço completas e indicadores acompanhados, a empresa troca paradas inesperadas por janelas negociadas e ganha previsibilidade de produção e de custo.
O caminho mais seguro é começar pequeno, pelos equipamentos classe A, e ampliar o escopo conforme os resultados aparecem. Os números do exemplo mostram que, em uma máquina gargalo, cada hora de disponibilidade recuperada protege a receita que estaria em risco.
Só que a manutenção não vive isolada: ela consome peças do estoque, gera compras, disputa janelas com a produção e aparece no custo de produção.
O ERP WebMais conecta essas pontas em um só sistema, do almoxarifado ao financeiro, para que o PCM trabalhe com dados reais da operação inteira. Agende uma demonstração gratuita e veja como organizar a gestão da sua indústria de ponta a ponta.
FAQ
Qual a diferença entre PCM e PCP?
O PCM planeja e controla a manutenção dos equipamentos, enquanto o PCP planeja e controla a produção, definindo o que fabricar, quanto e quando. Os dois precisam trabalhar juntos, porque cada parada de manutenção ocupa tempo de máquina que o PCP também quer usar para produzir.
PCM é um setor ou um cargo?
Os dois usos existem. PCM é o nome da função e, em empresas maiores, do setor que a executa, com planejadores, programadores e analistas. Em empresas menores, a função costuma ser exercida por um analista de PCM ou pelo próprio supervisor de manutenção.
Qual a diferença entre planejamento e programação da manutenção?
O planejamento define o que será feito, como, em quanto tempo e com quais peças. A programação define quando e por quem a tarefa será executada, considerando a capacidade da equipe e a janela liberada pela produção. Uma ordem só deve ser programada depois de planejada e com material disponível.
Qual a diferença entre MTBF e MTTR?
O MTBF mede o tempo médio entre uma falha e outra, ou seja, a confiabilidade do equipamento. O MTTR mede o tempo médio que a equipe leva para colocar a máquina de volta em operação depois de uma falha. O ideal é MTBF alto e MTTR baixo.
Toda empresa precisa de um setor de PCM?
Nem toda empresa precisa de um setor dedicado, mas toda indústria com máquinas se beneficia da função de PCM. Em operações menores, uma pessoa com tempo reservado para planejar, um cadastro de ativos e ordens de serviço padronizadas já cumprem o papel.
Quanto tempo leva para implantar o PCM?
Depende do número de ativos, da qualidade do histórico existente e da estrutura da equipe. Uma abordagem que reduz o prazo é começar com um piloto nas máquinas classe A e ampliar o escopo depois que os planos, as ordens de serviço e os indicadores desse grupo estiverem estáveis.


