Planejamento e controle da produção (PCP): o que é e como funciona na indústria
- •
- O que é planejamento e controle da produção?
- O que faz o PCP na rotina da fábrica?
- Quais são os objetivos do PCP?
- Quais são os 3 pilares do PCP?
- Níveis do PCP: estratégico, tático e operacional
- Quais são as etapas do PCP?
- Exemplo prático: do pedido à ordem de compra
- Como o PCP muda conforme o tipo de produção
- PCP, MPS, MRP, PPCP e MES: qual é a diferença?
- Indicadores do PCP (KPIs)
- Benefícios do PCP e o que acontece quando ele falha
- Dificuldades na implantação do PCP
- Sua indústria está pronta para o PCP? Diagnóstico em 5 critérios
- Como implantar o PCP: passo a passo
- Analista de PCP: o que faz e quanto ganha
- PCP manual, planilha ou ERP: o que muda na prática?
- Como o ERP WebMais apoia o PCP na indústria
- Conclusão
- FAQ
Planejamento e controle da produção é o conjunto de processos que define o que a fábrica vai produzir, quanto, quando e com quais recursos, e acompanha se o plano foi cumprido. Serve para a indústria cumprir prazos com menos estoque parado e menos hora extra.
Quando uma indústria perde prazo de entrega, a causa costuma estar no plano: a linha ocupada com o produto errado, o material que acabou porque ninguém calculou o consumo com antecedência, o pedido aceito sem saber se havia capacidade para ele.
O planejamento e controle da produção tira essas decisões do improviso. Ele segue o pedido até a ordem de produção, checa material e capacidade antes de prometer prazo e se adapta à forma como a fábrica produz: sob encomenda, em lotes ou em fluxo contínuo. O exemplo numérico mais abaixo mostra esse caminho em quatro passos.
O que é planejamento e controle da produção?
Planejamento e controle da produção (PCP) é a função da indústria que transforma a demanda dos clientes em um plano de fabricação possível, distribui esse plano no tempo e acompanha a execução para corrigir desvios. É o elo entre o que a empresa vendeu e o que o chão de fábrica consegue entregar.
O PCP responde a quatro perguntas antes de qualquer ordem ser liberada: o que produzir, quanto produzir, quando produzir e com quais recursos. Quando uma delas fica sem resposta, a conta aparece depois, em forma de estoque parado, atraso na entrega ou máquina esperando material.
Ele pode ser um setor formal, com analistas dedicados, ou uma função dividida entre o gerente de produção e o comprador. O que caracteriza o PCP é a decisão tomada com método e dados, qualquer que seja o organograma.
Em uma fábrica sem PCP estruturado, o planejamento existe do mesmo jeito, só que concentrado na experiência de poucas pessoas e decidido pela urgência do dia.
Para aprofundar, vale olhar como o PCP surgiu e, em seguida, o que ele faz na rotina da fábrica.
Como surgiu o PCP?
O PCP tem raízes na administração científica de Frederick Taylor, no início do século XX, quando a indústria passou a medir tempos e padronizar tarefas. Na mesma época, Henry Gantt criou o gráfico de barras que até hoje organiza a programação, e a linha de montagem de Henry Ford levou essa lógica para a produção em massa.
Nos anos 1960 e 1970, os primeiros sistemas de MRP passaram a calcular por computador quanto material comprar a partir do plano de produção.
Nos anos 1980, o MRP II ampliou esse cálculo para os demais recursos de manufatura, como capacidade e custos. Com o ERP, nos anos 1990, o PCP passou a compartilhar a mesma base de dados com estoque, compras, vendas e financeiro.
O que faz o PCP na rotina da fábrica?
O PCP transforma a carteira de pedidos e a previsão de vendas em ordens de produção que a fábrica consegue executar, verifica se há material e capacidade para cada uma, define a sequência nas máquinas e acompanha o andamento até a entrega. Quando algo sai do plano, o replanejamento também fica com ele.
Na rotina, isso significa conferir todo dia quais ordens entram na linha, se a matéria-prima está separada, se alguma máquina parou e se algum pedido urgente precisa furar a fila. Cada uma dessas decisões mexe em outras: antecipar um pedido empurra outro, e o PCP precisa saber qual cliente avisar.
O PCP também faz a ligação entre áreas com prioridades diferentes. O comercial vende o que acredita que a fábrica entrega, e a produção executa com os recursos que tem. Quando a capacidade não comporta o pedido, o PCP informa o prazo real antes do fechamento, e o atraso deixa de aparecer só na data de entrega.
Por fim, o PCP faz a ponte com compras. Cada ordem planejada gera necessidade de material com data marcada, e a compra que sai fora desse ritmo vira compra de urgência, quase sempre mais cara e com frete expresso.
Quais são os objetivos do PCP?
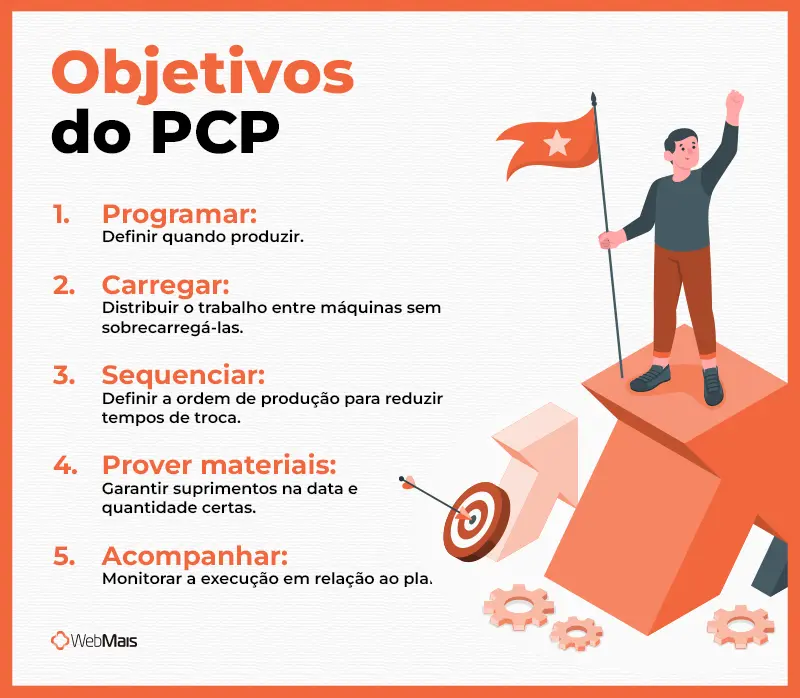
Os objetivos do PCP são definir quando produzir cada item, distribuir a carga entre máquinas e postos de trabalho, decidir a ordem de entrada das ordens, garantir o material na data certa e acompanhar se a execução segue o plano. Juntos, eles servem a três resultados: prazo cumprido, estoque dimensionado e capacidade bem usada.
Programar a produção responde à pergunta “quando produzir?”. Carregar os recursos responde a “quanto e onde produzir?”, e evita que a mesma máquina receba a semana inteira de ordens enquanto outra fica parada. Sequenciar responde a “em que ordem produzir?”, e é onde o tempo de troca de ferramenta entre produtos parecidos é ganho ou perdido.
Planejar e acompanhar a disponibilidade de material liga o plano à compra, com data e quantidade, e monitorar fecha o ciclo comparando o feito com o planejado. Quando um desses objetivos fica descoberto, os outros perdem efeito: uma sequência perfeita não adianta se o material da segunda ordem não chegou.
Quais são os 3 pilares do PCP?
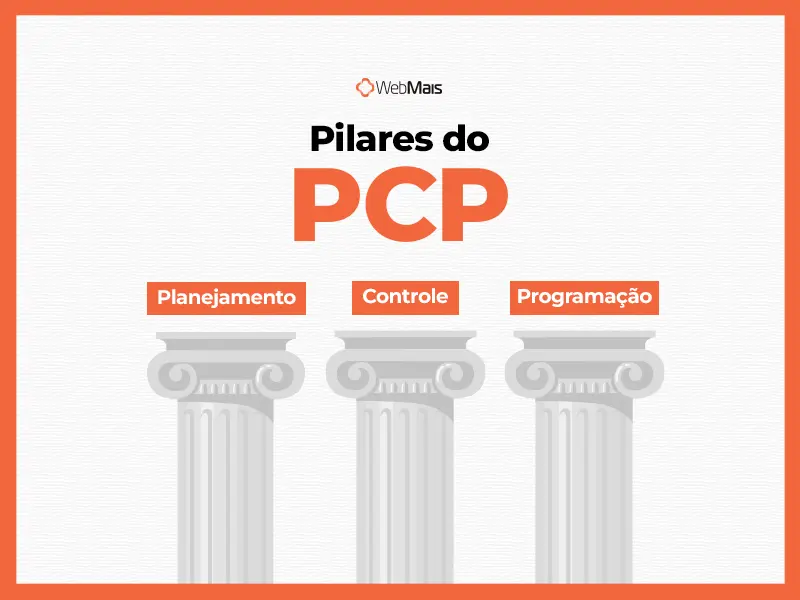
Os três pilares do PCP são o planejamento, a programação e o controle. O planejamento define o que e quanto produzir nas próximas semanas ou meses, a programação distribui esse volume por máquina e turno, e o controle compara o que foi feito com o planejado e devolve o dado para o próximo ciclo.
O planejamento trabalha com volume e capacidade. É nele que a empresa decide, por exemplo, se o pico de vendas do segundo semestre será atendido com estoque formado antes, com um turno extra ou com terceirização de parte da produção.
A programação trabalha com ordem e sequência. Ela decide qual ordem entra primeiro na injetora, como agrupar produtos parecidos para reduzir o tempo de troca de ferramenta e qual data cada ordem precisa terminar para o pedido sair no prazo.
O controle trabalha com o dado real. Ele depende do apontamento de produção, o registro de quanto foi produzido, em quanto tempo e com quanto de perda, para saber se o plano está sendo cumprido.
Os três se alimentam. Um planejamento irreal gera uma programação impossível de cumprir, e uma programação sem controle nunca descobre que estava errada. Algumas empresas e autores usam a sigla PPCP (planejamento, programação e controle da produção) para destacar a programação como etapa própria. Na prática, PCP e PPCP descrevem a mesma função.
Níveis do PCP: estratégico, tático e operacional
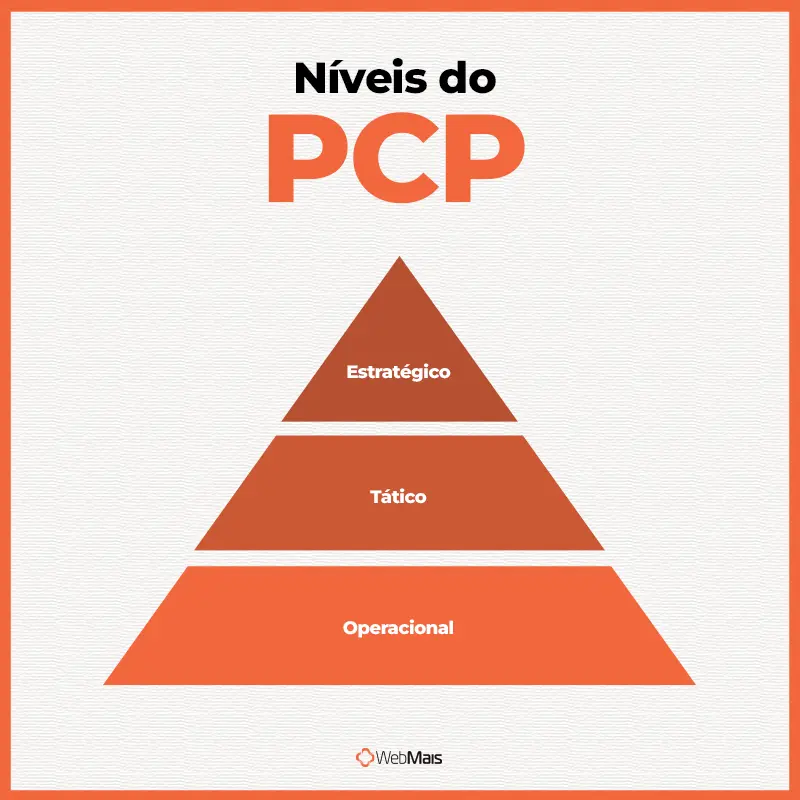
Os níveis do PCP organizam as decisões pelo horizonte de tempo. O nível estratégico olha meses à frente e decide capacidade e volume total. O nível tático desce para produtos e semanas, com o plano mestre e o cálculo de materiais. O nível operacional cuida dos próximos dias: ordens, sequência nas máquinas e acompanhamento.
No nível estratégico, o horizonte vai de alguns meses a mais de um ano, conforme o setor. A ferramenta é o planejamento agregado, que trata a produção por família de produtos, sem descer ao item. As decisões são as mais caras de mudar: contratar um turno, comprar uma máquina, aceitar ou recusar um contrato grande.
No nível tático, o horizonte é de semanas a poucos meses. O plano agregado vira plano mestre de produção, com item, quantidade e semana, e o MRP calcula os componentes e a matéria-prima de cada um. É aqui que o PCP conversa com compras e define as datas das ordens de compra.
No nível operacional, o horizonte é de dias. O PCP libera as ordens de produção, define a sequência em cada recurso, acompanha o apontamento e replaneja quando uma máquina para ou um material atrasa.
Os níveis se sobrepõem. O MRP roda em ciclo tático, mas as ordens que ele sugere são tratadas no operacional, e em alguns modelos usados no Brasil o MRP já é apresentado como parte da programação. O que importa é cada decisão ter dono e horizonte definidos.
Onde entra o S&OP
S&OP (sales and operations planning, ou planejamento de vendas e operações) é o processo mensal em que comercial, produção, compras e financeiro preparam os dados e fecham, em uma reunião executiva, um único plano de volume para os próximos meses.
Ele fica na fronteira entre o estratégico e o tático: recebe a previsão de vendas, confronta com capacidade e estoque e entrega ao PCP o volume que o plano mestre vai desdobrar.
Para a diretoria, o S&OP é o fórum em que conflitos como vender mais no trimestre e não estourar o estoque são decididos uma vez, com números. Sem ele, a mesma disputa reaparece toda semana na fila da fábrica, decidida por quem pressiona mais.
Quais são as etapas do PCP?
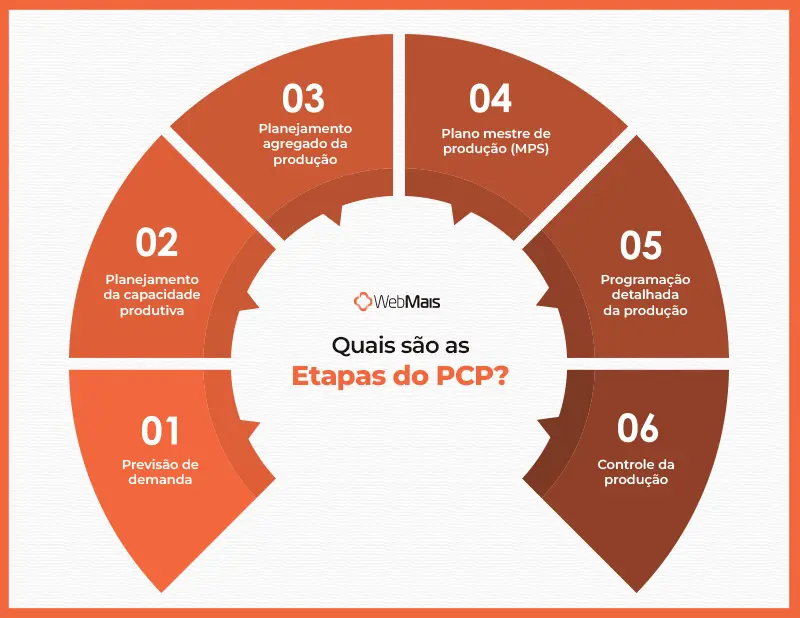
Um modelo prático de PCP se organiza em seis etapas: previsão de demanda, planejamento da capacidade, planejamento agregado, plano mestre de produção, programação detalhada e controle da produção. Elas formam um ciclo, porque o controle de um período alimenta a previsão e o plano do período seguinte.
Cada etapa precisa de um responsável e de uma frequência de revisão definida. Uma fábrica que faz previsão uma vez por ano e programação todo dia, sem nada no meio, tem as pontas do ciclo, mas não tem o PCP funcionando.
1. Previsão de demanda
A previsão de demanda estima quanto será vendido nos próximos períodos, combinando o histórico de pedidos, a sazonalidade e o que o comercial sabe da carteira de clientes. Ao lado da carteira de pedidos, é a principal entrada do PCP: um erro aqui se propaga para compras, capacidade e estoque.
Em produção seriada, métodos como média móvel e suavização exponencial funcionam bem sobre o histórico. Em produção sob encomenda, a fonte principal é a carteira de pedidos confirmados, porque o histórico diz pouco sobre o próximo projeto.
Uma previsão subestimada leva a falta de material e atraso. Uma superestimada imobiliza capital em estoque que não gira. O ganho real costuma vir de revisar a previsão com frequência, por exemplo toda semana para as próximas oito semanas, em vez de buscar o modelo estatístico perfeito.
2. Planejamento da capacidade produtiva
O planejamento da capacidade verifica se a fábrica tem horas de máquina e de mão de obra para produzir o que a previsão pede. É onde o PCP descobre, com antecedência, se haverá capacidade ociosa a aproveitar ou sobrecarga a resolver.
Dois conceitos sustentam essa conta. O takt time, mais usado em produção repetitiva, é o ritmo que a linha precisa manter para atender a demanda no tempo disponível, e o tempo de ciclo é quanto cada operação leva por unidade.
O gargalo é o recurso que limita a capacidade do sistema, e comparar a carga planejada com a capacidade de cada centro de trabalho é o jeito de encontrá-lo. Quando o tempo de ciclo dele passa do takt time, a linha inteira deixa de atender a demanda no prazo.
O resultado é o perfil de carga: quantas horas cada centro de trabalho vai precisar em cada semana. A checagem se repete com detalhe crescente, por família, no gargalo sobre o plano mestre e por centro de trabalho depois do MRP, e permite decidir turno extra, terceirização ou antecipação antes de o problema chegar à linha.
Esse cálculo ganha peso em um momento em que a indústria trabalha com folga. A utilização da capacidade instalada ficou em 70% em julho de 2026, segundo a Sondagem Industrial da CNI, e em 69% nas médias empresas.
O indicador da mesma pesquisa que compara a utilização com o nível usual de cada empresa marcou 44,3 pontos, abaixo da linha de 50 que separa o ritmo normal do ocioso.
Com a fábrica abaixo do ritmo usual, o desafio de muitas operações é ocupar bem a capacidade que já têm, e isso começa por saber onde está a folga e onde está o gargalo.
3. Planejamento agregado da produção
O planejamento agregado é o primeiro corte do planejamento da produção: junta demanda e capacidade em um plano por família de produtos, com horizonte de 3 a 18 meses conforme o setor. Ele responde à pergunta: com o que esperamos vender, qual a forma mais barata de organizar a produção?
As alternativas são poucas e conhecidas: formar estoque antes do pico, contratar ou reduzir turno, usar hora extra, terceirizar parte da produção ou mexer na demanda com prazo e preço. Cada uma tem custo diferente, e o plano agregado compara essas opções antes que a decisão vire urgência.
Para indústria com demanda sazonal, essa costuma ser a etapa que mais rende. Preparar a capacidade dois meses antes do pico tende a sair mais barato do que pagar hora extra, com adicional mínimo de 50%, quando o pico chega.
4. Plano mestre de produção (MPS)
O plano mestre de produção, ou MPS (master production schedule), desdobra o plano agregado em itens específicos, com quantidade e semana de produção. É o documento que diz exatamente o que a fábrica vai produzir em cada semana do horizonte tático.
A partir do MPS, o MRP explode a lista de materiais e calcula a necessidade de cada componente e matéria-prima, descontando o estoque e os recebimentos já programados e respeitando lote e prazo de entrega. O resultado são sugestões de ordens de compra e de fabricação, cada uma com a data em que precisa ser liberada.
Por isso o MPS é a etapa que mais propaga erro. Um MPS acima da capacidade real faz o MRP pedir material para uma produção que não vai acontecer. E um MRP rodando sobre ficha técnica desatualizada compra o componente errado. O exemplo prático mais abaixo mostra esse encadeamento em números.
5. Programação detalhada da produção
A programação detalhada converte o MPS em ordens de produção sequenciadas por máquina, turno e operador, para os próximos dias. É onde o plano vira agenda de chão de fábrica.
O sequenciamento busca três coisas ao mesmo tempo: cumprir as datas prometidas, reduzir o tempo de setup agrupando produtos parecidos e evitar fila em um recurso enquanto outro fica parado. O gráfico de Gantt é uma das formas mais usadas para visualizar essa agenda e enxergar conflito de capacidade antes de liberar a ordem.
O roteiro de produção de cada item, com operações, sequência e tempo padrão, é o que permite à programação calcular quando cada ordem termina. Sem ele, a data de entrega é palpite.
Carregamento finito ou infinito e programação para frente ou para trás
No carregamento infinito, as ordens são distribuídas pelas datas de entrega sem olhar se a máquina comporta, e o conflito aparece depois como sobrecarga.
No carregamento finito, a ordem só entra onde há capacidade livre, e a data de término passa a ser consequência disso. Softwares de APS (advanced planning and scheduling) fazem esse cálculo com várias restrições ao mesmo tempo.
A programação trás a partir da data de entrega e calcula quando cada operação precisa começar. A programação para frente parte de hoje e calcula quando a ordem termina.
Na hora de sequenciar, regras simples ajudam, e cada uma favorece um objetivo: a ordem que entrou primeiro, a de entrega mais próxima ou a de menor tempo de processamento.
6. Controle da produção
O controle da produção compara o executado com o planejado: quantas peças saíram, quanto tempo cada operação levou, quanto material foi consumido e quanto virou refugo. É a etapa que fecha o ciclo e transforma o PCP em um processo que aprende.
Com esse dado, o analista reprograma ordens atrasadas e investiga causas recorrentes, como um setup que sempre leva o dobro do padrão ou uma máquina que perde velocidade no terceiro turno. O controle de produção também alimenta o custo real de cada ordem.
A falta de controle é uma das falhas mais comuns em indústrias que tentam implantar PCP. Sem apontamento sistemático, a programação nunca sabe se funcionou, e o plano da semana seguinte repete os erros da anterior.
Exemplo prático: do pedido à ordem de compra
Na prática, o PCP checa a capacidade da máquina gargalo antes de calcular material, porque o MRP precisa partir de um plano que cabe na fábrica.
No exemplo abaixo, o plano óbvio estoura essa capacidade, e o PCP resolve antecipando produção antes de comprar. É uma checagem preliminar: depois do MRP, a capacidade volta a ser conferida por centro de trabalho.
Os números são hipotéticos, mas seguem a escala de uma indústria de porte médio. A empresa fabrica estantes de aço, vendidas a R$ 300 a unidade, com faturamento próximo de R$ 1,5 milhão por mês nessa linha.
Cada estante leva 5 bandejas, e cada bandeja passa pela dobradeira, que é o gargalo da fábrica. O plano é fechado na semana 0, uma semana antes de o mês começar.
Passo 1: o plano mestre a partir da demanda
A fábrica começa o mês com 600 estantes em estoque e quer manter um estoque mínimo planejado de 400 ao fim de cada semana. A produção de cada semana é a demanda, mais o estoque mínimo desejado, menos o estoque que já existe.
| Semana | Demanda prevista (un.) | Estoque inicial (un.) | Produção necessária (un.) | Estoque final (un.) |
| 1 | 1.100 | 600 | 900 | 400 |
| 2 | 1.200 | 400 | 1.200 | 400 |
| 3 | 1.300 | 400 | 1.300 | 400 |
| 4 | 1.400 | 400 | 1.400 | 400 |
| Total | 5.000 | 4.800 |
No papel, o plano fecha. A produção do mês soma 4.800 estantes, e a fábrica atende toda a demanda sem deixar o estoque cair abaixo do mínimo.
Passo 2: a checagem de capacidade na máquina gargalo
Cada estante consome 4 minutos de dobradeira (5 bandejas de 0,8 minuto), tempo que já inclui setup e perdas médias. A máquina trabalha em dois turnos e, descontadas as paradas previstas, tem 80 horas efetivas por semana. Convertendo o plano do passo 1 em horas, aparece o problema.
| Semana | Produção planejada (un.) | Carga na dobradeira (h) | Capacidade (h) | Saldo (h) |
|---|---|---|---|---|
| 1 | 900 | 60,0 | 80 | +20,0 |
| 2 | 1.200 | 80,0 | 80 | 0,0 |
| 3 | 1.300 | 86,7 | 80 | -6,7 |
| 4 | 1.400 | 93,3 | 80 | -13,3 |
| Total | 4.800 | 320,0 | 320 | 0,0 |
O mês tem exatamente a capacidade calculada para esse gargalo, 320 horas, mas ela está no lugar errado. Na semana 1 sobram 20 horas, e nas semanas 3 e 4 faltam 20 horas somadas.
O erro intuitivo seria resolver com hora extra no fim do mês, pagando adicional sobre 20 horas de máquina e equipe, quando a folga já existe no começo.
Passo 3: o plano mestre nivelado
O PCP antecipa 300 estantes para a semana 1, tirando 100 da semana 3 e 200 da semana 4. A produção passa a ser 1.200 estantes por semana, exatamente as 80 horas da dobradeira.
| Semana | Demanda (un.) | Produção nivelada (un.) | Carga na dobradeira (h) | Estoque final (un.) |
|---|---|---|---|---|
| 1 | 1.100 | 1.200 | 80 | 700 |
| 2 | 1.200 | 1.200 | 80 | 700 |
| 3 | 1.300 | 1.200 | 80 | 600 |
| 4 | 1.400 | 1.200 | 80 | 400 |
A decisão empata até R$ 54 mil em estoque extra (300 estantes a R$ 180 de custo de fabricação), mas o custo dela é bem menor.
O excedente é de 300 estantes nas semanas 1 e 2, de 200 na semana 3 e zera na semana 4, o que dá cerca de R$ 36 mil parados na média do mês.
A um custo de capital de 1,5% ao mês, são uns R$ 540. As mesmas 20 horas em hora extra, com três operadores a uma hora base hipotética de R$ 25 e adicional de 50%, custariam R$ 2.250, sem contar energia e o risco de não fechar a escala.
As horas ociosas da semana 1 já estão pagas no salário, e por isso a hora extra é desembolso adicional, e não troca de uma hora por outra.
Vale um alerta aqui. O plano nivelado usa 100% da dobradeira em todas as semanas, sem folga para uma parada não programada. Na prática, o PCP deixaria uma margem de segurança ou um plano B de hora extra para a semana 4.
Passo 4: o cálculo de materiais sobre o plano possível
Só agora o MRP entra, sobre o plano nivelado. Cada bandeja usa 1,5 kg de chapa de aço, a fábrica começa o mês com 9.000 kg de chapa e nenhuma bandeja pronta, e o fornecedor entrega em duas semanas. Para simplificar, a chapa não tem lote mínimo de compra nem estoque de segurança.
| Item | Semana 1 | Semana 2 |
| Estantes no plano nivelado | 1.200 | 1.200 |
| Bandejas a dobrar (5 por estante) | 6.000 | 6.000 |
| Chapa necessária (kg) | 9.000 | 9.000 |
| Saldo de chapa no início da semana (kg) | 9.000 | 0 |
| Chapa a receber (kg) | 0 | 9.000 |
| Pedido liberado em (para receber na semana 2) | Semana 0 | Semana 1 |
A chapa da semana 2 precisa ser pedida na semana 0, junto com o fechamento do plano, porque o fornecedor leva duas semanas.
Se o pedido sair só quando o saldo zerar, no fim da semana 1, a chapa chega na semana 3, e a dobradeira para na semana 2 à espera de uma compra emergencial, em geral mais cara.
Essa defasagem entre a data da necessidade e a data do pedido é o que o MRP calcula, e as sugestões de compra das semanas 3 e 4 seguem a mesma lógica.
Em uma fábrica com 200 itens ativos, a conta se repete para cada produto e cada componente, e a planilha deixa de dar conta bem antes disso.
Como o PCP muda conforme o tipo de produção
O PCP muda conforme a forma como a fábrica produz. Em produção sob encomenda, o centro do PCP é prometer prazo e gerenciar capacidade. Em produção repetitiva para estoque, é acertar a previsão e o tamanho de lote. Em produção contínua, é manter a linha cheia e programar paradas e trocas de produto.
Na produção sob encomenda, comum em máquinas, estruturas metálicas e móveis planejados, cada pedido tem especificação própria e a previsão de demanda diz pouco. O plano mestre é montado a partir da carteira confirmada, e a pergunta principal do PCP é outra: se eu aceitar este pedido hoje, em que data consigo entregar sem atrasar os outros?
Nesse modelo, o PCP vive da programação por capacidade finita e do lead time de cada etapa. O indicador que mais pesa é o cumprimento de prazo prometido, e o erro mais caro é o comercial fechar data sem consultar a carga das máquinas.
Na produção repetitiva em lotes, típica de alimentos, cosméticos, embalagens e autopeças, os mesmos produtos se repetem e a fábrica produz para estoque. O PCP depende da previsão, do estoque de segurança e do tamanho do lote, e o sequenciamento ganha peso porque cada troca de produto consome setup.
Aqui o indicador central é o equilíbrio entre giro de estoque e nível de atendimento. Lote grande demais reduz setup e enche o armazém. Lote pequeno demais deixa o estoque enxuto e consome a máquina em troca de ferramenta.
Na produção contínua, presente em química, papel e celulose e siderurgia, a linha opera em fluxo prolongado e o produto passa por etapas encadeadas. O PCP programa campanhas, ou seja, períodos longos produzindo uma mesma especificação, e planeja as paradas de limpeza e manutenção.
A disponibilidade da linha tende a pesar mais que os outros indicadores, e o PCP precisa casar o plano de produção com o plano de manutenção. Uma parada não programada custa a produção de todas as etapas ao mesmo tempo.
Muitas indústrias de porte médio misturam os modelos: uma linha de produtos padrão para estoque e outra de produtos especiais sob pedido. Nesse caso, o PCP precisa de regras diferentes para cada linha, e reservar capacidade para os pedidos especiais precisa entrar já no planejamento, antes de a programação da semana começar.
PCP, MPS, MRP, PPCP e MES: qual é a diferença?
O PCP é a função que planeja e controla a produção. O MPS define o que produzir por semana, o MRP calcula os materiais desse plano, o PPCP é outro nome para o PCP que destaca a programação, e o MES coordena e registra a execução no chão de fábrica.
A confusão mais comum é tratar MRP como sinônimo de PCP. O MRP calcula necessidade de material, mas não decide se o plano cabe na máquina nem em que ordem produzir.
Essa lacuna levou ao MRP II, que somou ao cálculo de materiais a checagem de capacidade, a preliminar sobre o plano mestre e o CRP (planejamento da capacidade de recursos), que converte as ordens planejadas em carga por centro de trabalho.
No exemplo das estantes, calcular material sobre o plano original programaria chapa para semanas em que a dobradeira não daria conta.
Outra confusão é entre MRP e ERP. O MRP é um cálculo. O ERP é o sistema de gestão que integra esse cálculo ao estoque, às compras, às vendas e ao financeiro.
Em indústrias que usam ERP, o MRP costuma ser um módulo dele, e a diferença entre MRP e ERP está no alcance: a lógica do cálculo é a mesma.
O MES (manufacturing execution system) fica entre o PCP e a máquina. Ele despacha as ordens, registra qualidade e rastreabilidade e, quando integrado aos equipamentos e configurado para coletar produção, paradas e qualidade, automatiza parte do apontamento e do cálculo do OEE. Faz sentido quando o volume de ordens torna o apontamento manual um gargalo de informação.
| Perfil da indústria | Estrutura que costuma fazer sentido | Por quê |
| Poucos produtos, produção simples | PCP básico em ERP | O ganho está em sair da planilha e ter estoque e compras integrados |
| Vários produtos, prazos críticos | PCP com controle sistemático e ERP integrado | O controle sistemático fecha o ciclo e gera dado para melhoria |
| Várias linhas, alta variedade, muitos recursos | PCP com ERP e MES | O apontamento automático dá visibilidade em tempo real |
| Produção sob encomenda, projetos longos | PCP com foco em plano mestre e capacidade | Prometer prazo e carregar recursos são as decisões críticas |
A ordem de evolução importa. Em muitos projetos, é mais seguro estabilizar cadastros, ordens e apontamento antes de automatizar a coleta com MES, para não ter dado em tempo real de um processo ainda desorganizado.
Indicadores do PCP (KPIs)
Os indicadores do PCP medem se o plano está sendo cumprido e se ele era bom. Os principais são OTIF, aderência ao plano, lead time de produção, giro de estoque, índice de refugo e retrabalho e OEE. Eles precisam ser lidos em conjunto, porque um bom resultado isolado pode esconder um problema em outro.
Um OTIF alto com OEE baixo, por exemplo, pode indicar uma fábrica que entrega no prazo à custa de hora extra e estoque. Um OEE alto com aderência ao plano baixa pode indicar máquinas eficientes produzindo fora da programação. Os indicadores de produção contam a história completa só quando cruzados.
OTIF (on time in full)
O OTIF é o percentual de pedidos entregues no prazo e na quantidade completa. A conta é simples: pedidos entregues completos e no prazo divididos pelos pedidos com entrega prevista no período, vezes 100. É o indicador que o cliente enxerga, e por isso o que mais expõe um PCP fraco.
Aderência ao plano de produção
A aderência ao plano é o percentual de ordens concluídas na data e na quantidade programadas, sobre as ordens programadas no período. Cada empresa precisa fixar esse critério e mantê-lo, porque medir por quantidade ou por data muda o número.
Ela mostra quanto da programação foi cumprido e ajuda a separar desvio de planejamento de desvio de execução. Uma aderência baixa e recorrente pode indicar plano acima da capacidade real, falta de material na hora da ordem ou pedidos urgentes furando a fila sem replanejamento.
Lead time de produção
O lead time de produção é o tempo entre a liberação da ordem para a fábrica e a conclusão do produto. Ele cai quando o sequenciamento reduz fila entre etapas e quando o material chega na hora certa. Lead time menor libera capital empatado em produto em processo e permite prometer prazos mais curtos.
Giro de estoque
O giro de estoque mostra quantas vezes o estoque médio é consumido em um período: consumo (ou custo das vendas) dividido pelo estoque médio.
Giro baixo, comparado ao histórico da própria empresa, aponta material comprado ou produzido antes da hora. Giro alto demais, com rupturas frequentes, indica estoque de segurança subdimensionado. O PCP calibrado busca o ponto entre os dois.
Índice de refugo e retrabalho
O índice de refugo e retrabalho é o percentual da produção perdida ou refeita. Vale medir os dois separados: o refugo descarta material e hora, e o retrabalho consome capacidade e, muitas vezes, material e insumos extras para corrigir a peça.
Ele afeta o custo, porque a unidade boa carrega o custo da perdida, e afeta a capacidade, porque a hora gasta em retrabalho deixa de produzir ordem nova. O controle de perdas na produção começa por medir esse índice por máquina e por produto.
OEE (overall equipment effectiveness)
O OEE mede a eficiência global de um equipamento combinando disponibilidade, desempenho e qualidade. Para o PCP, ele é mais útil no gargalo: cada ponto de OEE ganho na máquina que limita a fábrica libera capacidade efetiva sem investimento, enquanto ela continuar sendo a restrição.
A revisão desses indicadores precisa de rotina. Uma reunião semanal de PCP, com produção, compras e comercial, olhando os mesmos números, é o que transforma o painel em decisão.
Benefícios do PCP e o que acontece quando ele falha
Um PCP funcionando tende a reduzir estoque desnecessário, melhora o cumprimento de prazo, diminui retrabalho e permite estimar o custo de produção de cada ordem antes de ela começar. Quando ele falha, o custo raramente aparece em um lugar só: ele se espalha por compras, produção, logística e financeiro.
A redução de estoque vem do MRP calculando o que comprar a partir do plano, em vez de comprar por precaução. O capital que sai do almoxarifado volta para o caixa, e cai o risco de obsolescência de itens comprados em excesso.
O cumprimento de prazo vem da capacidade checada antes da promessa. Quando a data de entrega é calculada a partir da carga das máquinas, o comercial para de prometer o que a fábrica não consegue fazer.
A previsibilidade financeira vem da ordem com componentes e quantidades definidos. O custo previsto de cada produto fica disponível antes da produção, e a diferença entre custo planejado e realizado mostra onde a fábrica perde margem.
A tabela abaixo mostra as falhas mais comuns e onde cada uma dói.
| Falha no PCP | Efeito na operação | Efeito no resultado |
| Previsão de demanda superestimada | Estoque de produto acabado acima do necessário | Capital parado, custo de armazenagem, risco de obsolescência |
| Previsão de demanda subestimada | Falta de matéria-prima e atraso | Compra de urgência, frete expresso, multa contratual, pedido perdido |
| Capacidade não verificada | Hora extra não planejada ou máquina ociosa | Adicional sobre a hora normal ou custo fixo sem produção |
| Sequenciamento ruim | Setup excessivo e fila no gargalo | Capacidade efetiva menor com o mesmo custo fixo |
| Controle ausente | Desvio descoberto tarde | Retrabalho, lote descartado, entrega fora do prazo |
| Ficha técnica desatualizada | MRP calcula material errado | Compra do item errado e falta do item certo |
O sintoma mais fácil de medir é a compra fora do ciclo normal de abastecimento. Se ela acontece várias vezes por mês, vale investigar primeiro a previsão e a programação, e depois cadastro, fornecedor e perdas.
Dificuldades na implantação do PCP
As maiores dificuldades na implantação do PCP estão nos dados e na disciplina da equipe: informação de base errada, resistência ao apontamento, desconexão com compras, ferramenta limitada para o volume e falta de visão de carga por recurso. Conhecer essas barreiras antes reduz o risco de o PCP ser abandonado nos primeiros meses.
A primeira barreira é a qualidade das informações de base. O PCP depende de ficha técnica de produto atualizada, tempos de processo confiáveis, saldo de estoque correto e capacidade real de cada recurso. Quando esses dados estão errados, o plano não reflete a fábrica, e a equipe para de confiar nele em poucas semanas.
A segunda é a resistência ao apontamento. Operadores e líderes acostumados a trabalhar sem registro tendem a ver o apontamento como fiscalização. Ele precisa ser apresentado como o que garante que o material da próxima ordem vai estar lá, e precisa do apoio da liderança para virar rotina.
A terceira é a desconexão entre PCP e compras. Para o MRP funcionar, as duas áreas precisam enxergar o mesmo saldo, os mesmos pedidos em aberto e os mesmos prazos de fornecedor. Com sistemas separados, o PCP gera um plano que compras não consegue executar.
A quarta é a ferramenta inadequada para o volume. A planilha não reserva material ao abrir uma ordem, não baixa o consumo no apontamento, não calcula MRP com vários níveis de estrutura e não avisa quando a capacidade estoura, a não ser com programação própria e manutenção constante.
A quinta, ligada à anterior, é a falta de perfil de carga por recurso, que faz a programação sobrecarregar sempre as mesmas máquinas.
Sua indústria está pronta para o PCP? Diagnóstico em 5 critérios
Uma indústria está pronta para estruturar o PCP quando tem dados de produto organizados, estoque confiável, capacidade mapeada, uma rotina de demanda com o comercial e liderança disposta a exigir o apontamento. Responda sim ou não para cada critério abaixo.
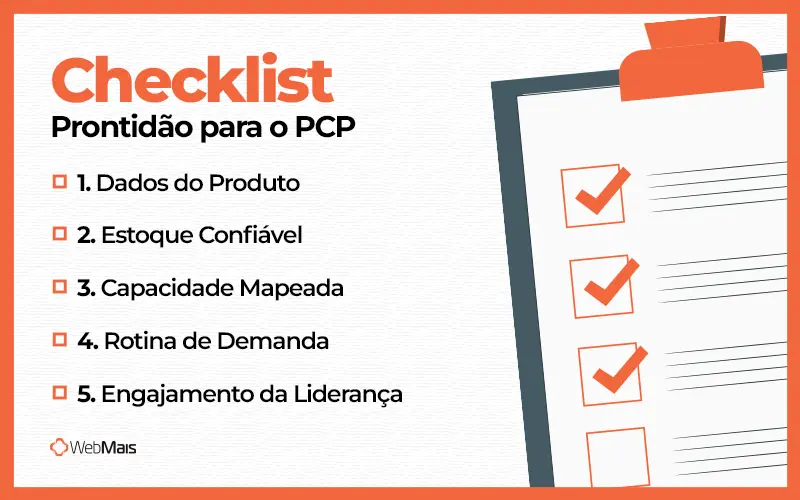
O primeiro critério são os dados de produto. Você tem lista de materiais e roteiro atualizados para os produtos principais? Sem eles, o MRP não calcula material com precisão. Se a resposta for não, esse é o primeiro trabalho, antes de qualquer sistema.
O segundo é o estoque. A acuracidade do estoque está boa, ou seja, o saldo de matéria-prima no sistema bate com o físico?
Se a divergência é relevante nos itens críticos (como referência prática, acima de 5%), o PCP vai planejar com informação errada e faltar material com saldo positivo na tela. Um inventário de estoque antes ou em paralelo à implantação resolve o ponto de partida.
O terceiro é a capacidade. Você sabe quantas horas ou peças por turno cada máquina principal entrega de fato? Sem isso, o plano não pode ser checado antes de liberado. Estimativas razoáveis já são melhores do que nenhuma referência.
O quarto é a demanda. O comercial consegue passar a carteira confirmada e uma previsão das próximas quatro a oito semanas? Se não, comece por uma reunião semanal entre PCP e comercial. Essa rotina funciona mesmo antes de qualquer sistema.
O quinto é a liderança. A gestão está disposta a cobrar o apontamento todos os dias? Sem esse apoio, o controle não se sustenta e o ciclo não fecha, com qualquer software.
Use a contagem como orientação. Com cinco respostas sim, a fábrica pode começar o PCP agora. Com três ou quatro, dá para iniciar pela programação semanal e resolver as lacunas em paralelo. Com menos de três, o melhor investimento é organizar dados e processos antes, porque PCP com dado ruim gera descrédito e abandono.
Como implantar o PCP: passo a passo
A implantação do PCP começa pelos dados e pela rotina, e só depois pela automação. Os passos abaixo seguem a ordem em que cada um passa a depender do anterior.
1. Organize a ficha técnica e o roteiro dos produtos que respondem pela maior parte do faturamento.
2. Acerte o saldo de estoque das matérias-primas desses produtos, com inventário e regra clara de entrada e saída.
3. Mapeie a capacidade real das máquinas principais e identifique qual delas é o gargalo.
4. Defina a rotina semanal com o comercial para carteira e previsão, e quem fecha o plano mestre.
5. Comece a programação semanal das ordens no gargalo e o apontamento diário de produção e perdas.
6. Rode o MRP sobre o plano e entregue a compras as sugestões de pedido com data.
7. Acompanhe OTIF, aderência ao plano e lead time por quatro a oito semanas e ajuste os parâmetros.
Pular etapas é um dos motivos mais comuns de abandono. Um MRP rodando sobre ficha técnica incompleta gera compra errada já no primeiro mês, e a equipe perde a confiança no plano antes de ver o resultado.
Analista de PCP: o que faz e quanto ganha
O analista de PCP planeja, programa e controla as ordens de produção: libera ordens a partir do plano mestre, confere o material, sequencia as máquinas, acompanha o apontamento e roda o MRP. A formação mais comum é engenharia de produção, e domínio de ERP industrial pesa na contratação.
O salário-base médio de um analista de PCP no Brasil é de R$ 4.378,09 por mês, com mediana de R$ 4.000, segundo o salário.com.br, que considera só o salário em carteira, com dados do Novo Caged atualizados em 8 de outubro de 2026.
Metade dos registros fica entre R$ 3.000 e R$ 4.860, e o valor de cada empresa segue a convenção coletiva da categoria.
PCP manual, planilha ou ERP: o que muda na prática?
A ferramenta define quantas variáveis o PCP consegue controlar ao mesmo tempo. A planilha funciona para poucos produtos e baixa variedade, mas exige atualização manual de estoque, compras e apontamento.
Um ERP com módulo de produção integra essas informações e recalcula o plano quando algo muda, o que permite ao PCP acompanhar o crescimento da fábrica. O alcance depende do sistema e de como ele foi parametrizado.
O ponto de virada costuma aparecer quando a fábrica passa de algumas dezenas de itens ativos, quando a programação cruza vários recursos ao mesmo tempo ou quando o analista gasta mais tempo atualizando a planilha do que planejando.
No exemplo das estantes, a conta de quatro passos para um produto vira centenas de contas por semana, e qualquer saldo digitado errado contamina todas.
| Critério | PCP manual | PCP em planilha | PCP integrado ao ERP |
| Cálculo de materiais (MRP) | Manual, sujeito a erro | Parcial, com fórmulas frágeis | Automático, com vários níveis de estrutura |
| Movimentação de estoque | Não integrada | Manual e separada | Reserva na abertura da ordem e baixa no apontamento |
| Visão de capacidade | Inexistente | Estática | Por recurso, turno e período |
| Ordens de compra | Manuais | Manuais | Sugeridas pelo MRP |
| Apontamento de produção | Papel ou verbal | Digitação separada | Digital, ligado à ordem |
| Rastreabilidade de lote | Sem suporte | Limitada | Ligada à ordem de produção |
| Escrituração do Bloco K | Sem suporte | Sem suporte | Apoiada pelos dados de ordens e consumos |
A integração com o fiscal pesa na decisão. Indústrias obrigadas à escrituração completa do Bloco K precisam informar produção e consumo de insumos, e esse dado fica mais confiável quando produção, estoque e consumo estão integrados e o apontamento é feito com disciplina.
Para quem está avaliando essa mudança, vale entender como funciona a implantação de ERP em indústria: o tempo maior costuma ir para o levantamento das fichas técnicas e dos saldos.
Como o ERP WebMais apoia o PCP na indústria
O ERP para indústria da WebMais conecta o planejamento da produção ao restante da operação. Quando uma ordem de produção é aberta, o sistema verifica a matéria-prima em estoque, calcula o que precisa ser comprado e alimenta o custo previsto da ordem, sem redigitação entre áreas.
O módulo de produção cobre a ficha técnica com lista de materiais, as ordens com rastreabilidade por lote e insumo, o apontamento por ordem e por operação, o controle de qualidade integrado ao processo e os relatórios de desempenho. A escrituração do Bloco K sai das próprias ordens e consumos.
Para indústrias que ainda estão estruturando o PCP, a implantação parte dos dados que a empresa já tem e aumenta o nível de controle conforme a operação amadurece.
Conclusão
O planejamento e controle da produção transforma capacidade instalada em entrega no prazo. Ele começa na previsão, passa pelo plano mestre e pela checagem de capacidade, calcula material sobre um plano possível e fecha o ciclo com o controle do que foi produzido.
Como o exemplo das estantes mostrou, nivelar o plano antes de calcular material evita hora extra, e pedir a chapa no prazo do fornecedor evita a compra de urgência.
O passo seguinte, para a maioria das indústrias de porte médio, é tirar esse ciclo da planilha. O ERP WebMais liga o PCP a estoque, compras, fiscal e financeiro na mesma base, e cada ordem aberta já confere o material em estoque e alimenta o custo previsto.
Se quiser ver como isso funciona com os produtos e as máquinas da sua fábrica, solicite uma demonstração gratuita com o time WebMais.
FAQ
Qual a diferença entre PCP e PPCP?
Na maioria dos contextos industriais, as duas siglas se referem à mesma função. PPCP (planejamento, programação e controle da produção) é uma variação que destaca a programação como etapa própria, e o que define a maturidade do processo é a disciplina de planejar, programar e controlar com dados, qualquer que seja o nome.
O PCP é adequado para pequenas indústrias?
Sim. A lógica de decidir o que, quanto, quando e com quais recursos produzir vale para qualquer porte. O que muda é o nível de formalização: uma indústria pequena pode começar com programação semanal e controle de estoque organizados, e levar o PCP para um ERP quando o número de produtos e de ordens crescer.
Quanto tempo leva para implantar o PCP?
Como referência prática, uma indústria com fichas técnicas e estoque organizados consegue ter o PCP básico rodando em 60 a 90 dias. A maior parte do prazo vai para levantar e corrigir dados de produto, roteiros e saldos. Quem chega com esses dados prontos encurta bastante o caminho.
Existe sistema de PCP gratuito?
Existem planilhas e versões gratuitas de programas de planejamento, úteis para aprender a lógica ou para operações com poucos produtos. O limite aparece na integração: sem ligação com estoque, compras e fiscal, o PCP volta a depender de digitação manual. Para quem está começando, o guia de PCP gratuito da WebMais traz modelos para montar o primeiro plano.
Que curso fazer para trabalhar com PCP?
A formação mais comum é engenharia de produção, mas cursos técnicos e tecnólogos em produção industrial e logística também levam à área. Cursos livres de PCP, MRP e lean manufacturing, oferecidos por instituições como o SENAI, complementam a formação. Conhecer um ERP industrial na prática pesa muito na contratação.
O PCP é responsável pelas compras?
Não diretamente. O PCP gera as necessidades de material, com quantidade e data, a partir do plano de produção e do MRP. A negociação e a emissão do pedido ao fornecedor ficam com compras. O que precisa ser comum às duas áreas é a mesma base de saldos, pedidos em aberto e prazos de fornecedor.
Title SEO: Planejamento e controle da produção: etapas e exemplo
Meta description: Planejamento e controle da produção (PCP): veja etapas, níveis, KPIs e um exemplo numérico do plano mestre à ordem de compra. Baixe o guia grátis.